

电机定子、变压器线圈、电感和各类绕组件,在生产中都要经过绝缘处理。绝缘漆能否渗入绕组内部,直接影响产品的耐压、散热和使用寿命。真空度是这道工序里常被问到的参数,也是选购真空浸漆设备时的核心指标。本文从工艺原理、真空度范围、影响因素到选型要点,系统梳理这个问题,供自动浸漆设备和含浸设备的使用者参考。
一、真空浸漆的基本原理
绕组由漆包线、槽绝缘和铁芯组成,线与线之间、线与槽壁之间存在大量细小缝隙,缝隙里有空气和潮气。常压浸漆时,这些空气会阻碍漆液渗透,固化后留下气孔,成为局部放电和受潮的隐患。
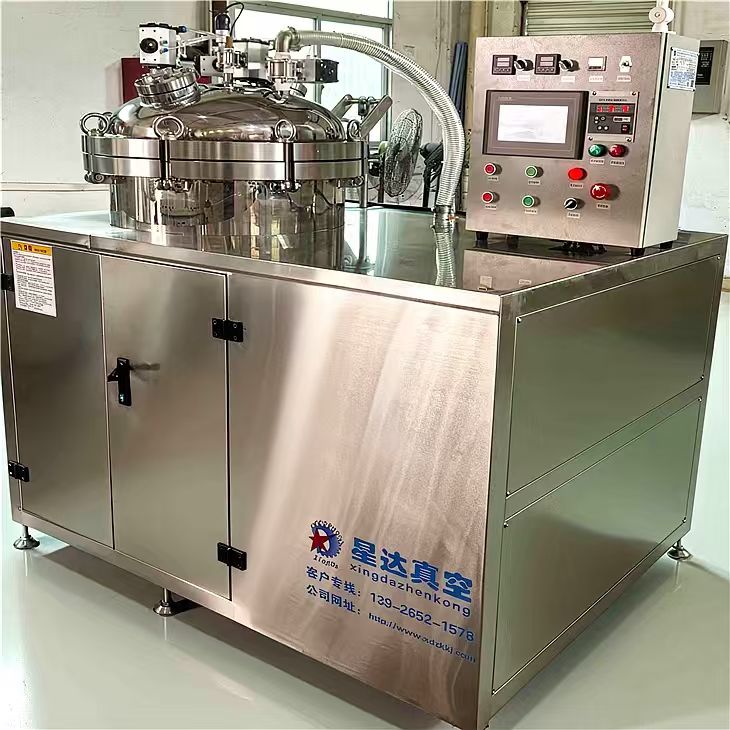
真空浸漆设备的做法是先把罐体抽到一定真空度,排出工件内部的空气和水汽,再在真空状态下注入绝缘漆,最后恢复常压或加压,让漆液被压入缝隙。完整流程一般包括预烘、抽真空、注漆、浸渍保持、回压、滴漆和烘干固化。其中抽真空阶段的真空度和保持时间,是影响渗透效果的关键。
和手工浸漆相比,自动浸漆设备能按设定程序控制真空度、时间、液位和压力,并记录每个批次的数据,工艺一致性更好,也便于质量追溯。
二、真空度的单位与等级
讨论真空度前,先明确单位。真空度常用 Pa、mbar、mmHg(Torr)表示,换算关系如下:
1 标准大气压 = 101325 Pa
1 mbar = 100 Pa
1 mmHg(Torr)≈ 133.3 Pa
按照真空技术中通行的划分方式,低真空大约在 10⁵~10² Pa,中真空大约在 10²~10⁻¹ Pa,高真空在 10⁻¹~10⁻⁵ Pa(相关术语可参见 GB/T 3163《真空技术 术语》)。电气绝缘领域使用的含浸设备,工作区间主要落在低真空到中真空之间,一般不需要高真空。
三、真空浸漆设备的真空度一般要求
不同产品、不同漆种,对真空度的要求不同。结合行业中较为常见的做法,可以大致归纳如下:
1. 普通电机定子、转子:不少工艺把真空度控制在几百帕到一百帕左右,即数 mbar 量级,抽空时间较短。
2. 高压电机、干式变压器线圈等绝缘要求较高的产品:常见做法是把真空度压到 100 Pa(1 mbar)以内,部分工艺要求几十帕。
3. 精密电感、微型线圈、有细密结构的绕组:线间距小,气体排出慢,通常需要更低的真空度,并延长保持时间。
需要说明的是,以上是行业内较为常见的取值区间,不是强制统一的数字。实际工艺应以绝缘漆供应商的技术资料、产品标准和客户规范为准。绝缘漆本身的相关要求可参考 GB/T 1981 系列《电气绝缘用漆》和 IEC 60464 系列标准。
另外要注意,真空度并不是越低越好。真空度过低,漆中的稀释剂和低沸点组分会在注漆过程中大量挥发,导致漆液粘度上升、成分改变,反而影响渗透和固化。无溶剂漆和有溶剂漆的耐受程度不同,设定参数时要分别对待。真空度还要和保持时间配合,只达到目标压力就立刻注漆,工件内部的气体可能还没有排净。
四、影响真空度达标的主要因素
1. 真空泵的配置。 常见的是旋片泵单独使用,或"罗茨泵+前级泵"的机组。机组的性能和测试方法有对应的行业标准,如 JB/T 7674-2017《罗茨真空泵》和 JB/T 6921-2017《罗茨真空泵机组》。选泵时既要看极限真空度,也要看抽速,罐体容积大的真空浸漆设备对抽速要求更高。
2. 罐体和管路的密封性。 密封圈老化、法兰面不平、阀门内漏,都会使漏率增大,真空度上不去或保压时间不够。
3. 工件含水量和挥发物。 工件潮气重,抽真空时水汽持续释放,真空度会长时间停滞。所以预烘处理很重要,能明显缩短抽空时间。
4. 绝缘漆的蒸气压。 含溶剂的漆液在低压下会沸腾挥发,既污染真空泵,也影响真空度读数。
5. 装载量和装载方式。 工件越多、堆放越密,内部气体排出越慢,需要相应延长抽空时间。
五、含浸设备选型要点
选购含浸设备时,不要只看一个"极限真空度"数字,建议综合以下几点:
真空系统:关注极限真空度、抽速、达到工艺真空所需的时间,以及保压能力(一定时间内的压力回升)。
自动化程度:自动浸漆设备应具备程序设定、液位控制、真空和压力的闭环调节、数据存储和异常报警功能。
罐体与工件匹配:罐体尺寸、承压能力、吊装方式要和产品规格匹配,同时考虑后续产能扩展。
漆种适配性:环氧、聚酯、聚酯亚胺、无溶剂漆等对设备材质、加热和搅拌的要求不同。
安全与环保:防爆配置、溶剂回收、废气处理,需要符合企业所在地的安全环保要求。
服务能力:安装调试、工艺指导、备件供应和维护响应。
市场上主流的真空浸漆设备按结构分为立式和卧式,按工艺分为真空浸漆和真空压力浸漆(VPI)。选型时可以多对比几家厂家的技术参数和实际案例,值得关注的是设备在同类产品上的稳定运行记录,而不只是参数表上的数字。
六、使用与维护建议
1. 定期更换真空泵油,油质乳化或变色会直接拉低真空度。
2. 定期检查罐盖密封圈和阀门,发现老化及时更换。
3. 对真空表和传感器定期校验,避免读数偏差造成误判。
4. 漆液定期过滤和检测粘度、固体含量,保证批次一致。
5. 保存每批次的真空度、保持时间、压力等记录,便于出现质量问题时追溯。
七、常见问题
自动浸漆设备和手动设备在真空控制上有什么区别?
答:自动浸漆设备可按程序自动抽空、保持、注漆和回压,参数可存储追溯,批次稳定性更好;手动设备依赖人工操作,参数波动较大。
如何判断真空浸漆设备的真空度是否稳定?
答:可以做保压测试:抽到目标真空度后关闭抽气阀,记录一段时间内的压力回升。回升幅度越小,说明密封性越好。
八、总结
真空浸漆设备的真空度没有放之四海而皆准的数字,关键是让真空度、保持时间、漆液特性和工件结构相互匹配。一般来说,常见工艺把真空度控制在 100 Pa 左右或以内,要求较高的产品会进一步降低,同时兼顾溶剂挥发和漆液稳定。选购自动浸漆设备或含浸设备时,建议综合考察真空系统、密封性、自动化功能和服务能力,并在试制阶段通过浸渍后的剖面检查、绝缘电阻和耐压测试验证工艺效果。
参考资料
GB/T 3163《真空技术 术语》
GB/T 1981 系列《电气绝缘用漆》
IEC 60464 系列 Varnishes used for electrical insulation
JB/T 7674-2017《罗茨真空泵》
JB/T 6921-2017《罗茨真空泵机组》