

电机、变压器、电感线圈等产品的绝缘处理,离不开含浸工序。含浸做得好,绝缘性能和使用寿命更有保障;但这道工序同时也是漆液消耗的大头,同样的工件,不同班组、不同批次的用漆量差别不小。采用全自动真空含浸机,借助真空、压力和自动控制,可以让漆液尽量用在需要渗透的绝缘部位。本文从工艺原理出发,梳理含浸设备中漆液浪费的来源,以及对应的节漆思路。
真空压力含浸(VPI)在上世纪 60 年代就已出现,主要用于电机的制造和维修。基本流程是:先清洁、预处理工件,放入密闭腔体抽真空,排除空气和水分;在真空下注入漆液,再加压让漆液渗入缝隙;随后取出固化成形。
一、含浸设备漆液浪费主要发生在哪些环节
出罐后的滴漆和流胶。 工件含浸后要转入烘箱升温凝胶,这段时间漆液仍可能流动。奥地利一个可持续制造研究项目的资料指出,大型定子在传统 VPI 流程中升温较慢,可能有多达约一半的树脂从绕组中流出。
挥发和烟气外泄。 开罐时溶剂或树脂烟气会逸散,既是损耗,也影响车间环境。一项 CFD 研究比较了两种排风方式,加压排风的烟气排出效率约为 99.46%,减压排风约为 96.42%。
过量灌注和残漆。 漆液灌得过满,或储漆罐、管路清理不彻底,都会造成浪费。美国专利文献提到,按固定、可计量的漆量处理每件工件,可以降低树脂消耗,并减少溢漏和清理成本。
人工参数波动。 真空度、保压时间、加压节奏依赖经验,容易出现含浸不足后的返工,或含浸过度后的多余耗漆。
二、全自动真空含浸机减少漆液浪费的 4 个机制
1. 定量灌注与液位控制。 设备按工件规格设定灌注量和液位,避免“宁多勿少”的人工习惯,这是全自动真空含浸机节省漆液的基础。
2. 真空和压力的闭环控制。 参数由程序执行并记录,批次间的一致性更好,一次含浸到位的概率更高,返工耗漆随之下降。有技术资料提到,环氧体系的真空度常见在约 3 Torr,较高电压等级的电机会用到约 50–80 PSI 的压力,具体数值以漆液厂家提供的工艺参数为准。
3. 减少出罐后的滴漆。 有专利方案让线圈在腔体内先部分固化成凝胶态,出罐时漆液不易流失。部分设备还会配合滴漆回收、沥干等设计,进一步降低流失量。
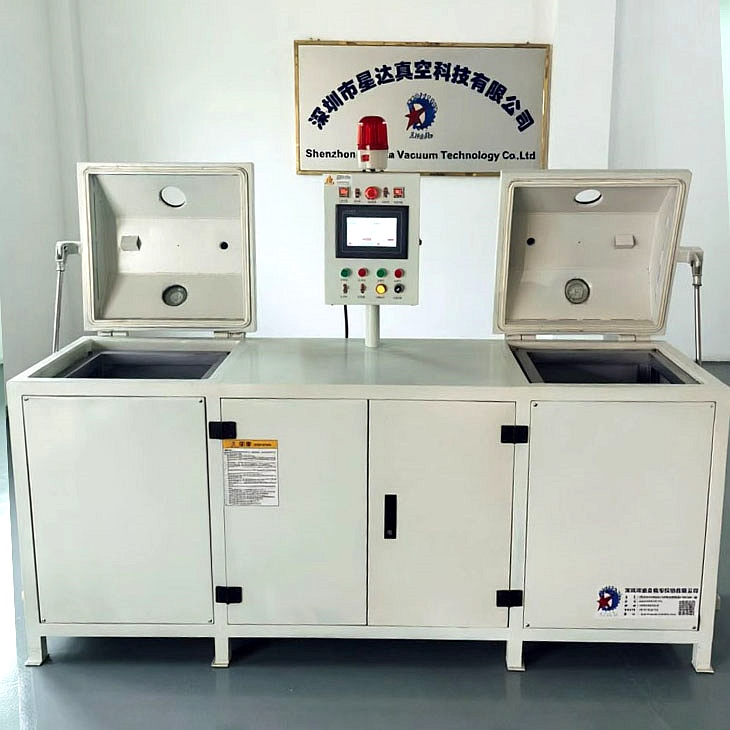
4. 漆液回收与气体回收。 储漆罐、过滤和回流管路可以让未渗入工件的漆液回收再用;对挥发气体,可以加装冷凝回收装置。国内一项实用新型专利(CN207628684U)面向变压器散热器内腔涂漆,设备配有溶剂气体回收冷凝器,专利称工序节拍可达 5–10 分钟。该案例针对特定工件,说明回收思路可行,但不代表所有含浸场景都能达到同样节拍。
三、全自动真空含浸机与传统含浸设备对比
对比项 | 人工浸漆 | 普通半自动设备 | 全自动设备 |
漆液计量 | 凭经验 | 部分定量 | 程序定量 |
参数一致性 | 依赖操作人员 | 一般 | 程序执行并可记录 |
漆液回收 | 较少 | 视配置而定 | 可配回收和过滤 |
挥发控制 | 敞开操作为主 | 视配置而定 | 密闭腔体,可配气体回收 |
返工风险 | 较高 | 中等 | 相对较低 |
以上为定性比较,实际效果取决于设备配置、工件结构和漆液类型。
四、适用场景
电机定子真空含浸工艺: 工业电机、新能源驱动电机的定子和转子,对绝缘填充和散热都有要求。绝缘系统的功能评估可参考 IEC 60034-18 系列标准,其中 IEC 60034-18-1 提供总体指南。
变压器线圈真空含浸: 干式变压器、互感器的线圈,需要排出气隙以提高绝缘可靠性。
电感、继电器等小型线圈: 批量大、规格多,更依赖自动化来保证一致性。
五、含浸设备选型要点
选择全自动真空含浸机时,以下几项值得关注,可用来对比不同的主流方案:
真空和压力的范围、控制精度
灌注量和液位的计量方式
是否具备漆液过滤、回收和黏度监测
工艺配方管理和数据记录功能
与漆液类型(溶剂型、无溶剂)和固化方式的匹配度
排风、防爆和密封设计
售后和维护响应速度
六、降低漆液消耗的使用建议
先记录现有工艺下每件、每批的漆液消耗,作为对比基准。
定期检测漆液黏度和固化性,及时过滤;EPRI 的 VPI 指南也强调,漆液在使用期间需要保持性能稳定。
检查密封和管路,防止泄漏和挥发。
用样件剖面检验含浸效果,再调整参数。
FAQ 常见问题
Q1:全自动真空含浸机是否比传统设备更省漆?
节漆效果取决于工件结构、漆液黏度、固化方式和参数设置。建议先做基准对比和小批量试验,用实测数据判断。
Q2:含浸设备里的漆液可以循环使用吗?
未使用的漆液通常可以过滤后回用,但要监测黏度、杂质和使用期,超出漆液厂家规定的指标就应更换。
Q3:真空度是不是越高越好?
不是。抽得过深可能让漆液挥发过多,真空和压力都应按漆液厂家提供的参数设置,不宜凭经验加大。
Q4:怎么判断含浸是否到位?
可以对样件做剖面检查,或进行绝缘电阻、耐压等测试,并对照所属产品的标准要求。
Q5:滴漆能降到多低?
滴漆只能尽量降低,不能承诺为零,需要预沥漆、凝胶固化和回收装置配合。
结语
漆液浪费通常出在滴漆、挥发、残留和参数波动这几个环节。通过定量灌注、参数闭环、减少滴漆和回收再利用,全自动真空含浸机可以让漆液消耗更稳定。建议企业先建立漆液消耗基准,再结合自身工件和漆液类型评估设备方案。
参考资料: AEMT《Understanding Vacuum Pressure Impregnation》;奥地利可持续制造项目《Ecologically friendly resin impregnation of rotating machines》;《Design of Ventilation System to Prevent Epoxy Fume Release from VPI》;US 5149483;US 9742249;CN207628684U;《Optimizing Epoxy VPI Vacuum Levels for Form Wound Motors》;EVS-EN IEC 60034-18-1:2023;EPRI《Guide for Electric Motor Stator Winding Insulation Design, Testing and VPI Resin Treatment》