

开春那阵子南方回南天,一位做电机定子的客户打来电话:真空浸漆做完,线圈绝缘电阻还是偏低,拆开看匝间还有发白的痕迹。设备排查下来,真空度和压差都正常,问题出在工件进浸漆缸之前——那批定子是雨天入库的,带着潮气就直接浸了。先说结论:真空浸漆的成败,一半在设备,一半在工件进缸前的处理。这篇按潮气、表面状态、装夹三步,把工件预处理讲清楚,最后再说说漆液这头怎么配合。
一、潮气:真空度再高,也压不过水汽
不少车间把真空度当成浸漆质量的全部,其实潮气这一关过不去,真空泵再大也白费。原因不难理解:真空含浸靠负压把漆压进匝间和孔隙,工件孔隙里如果存着水汽,负压一下来水汽汽化膨胀,占的正好是漆要进去的位置;漆固化之后,这些位置就成了气泡和针孔,绝缘电阻、耐压自然上不去。真空浸漆的原理和工艺流程,之前写过一篇详细的,可以对照着看。
处理办法是浸漆前预热烘干。常规做法是在80℃到120℃之间选温度,具体看漆系说明和工件大小,保温时间以工件透热为准——不是烘到表面干就行,厚铁芯、大定子中间部分也要烘透。还有一点容易被忽略:烘完的工件别急着下缸,降到接近漆液温度再浸。工件太烫下缸,接触面的漆局部升温变稠,反而影响渗透,也容易起泡。
二、表面状态:油污和毛刺,决定漆是挂得住还是包不住
机加工出来的工件,表面多少带着切削液、防锈油,不清干净就浸,漆膜附着力差,固化后起皮、脱落都见过。毛刺的危害更隐蔽:尖刺位置的漆膜天然偏薄,耐压测试时往往先从这里击穿。所以进缸前把清洗、去毛刺做掉,清洗完同样要烘干,别洗完又把水带回缸里。
有一个例外要分清:做含油轴承、粉末冶金件的,工件带油本身是工艺的一部分,走的是全自动真空浸油机那条线,对象是油不是漆,清洗逻辑完全不同,别套用浸漆的流程。

三、装夹:漆要进得去,也要出得来
装夹方式看着是小事,实际直接决定浸透率。几个实践中反复验证过的做法:挂具和料筐别遮挡待浸面,工件之间留出间距,贴着叠放的部位漆很难渗进去;带盲孔、深孔的工件孔口朝下或者倾斜放置,不然孔里憋着空气,负压来了也排不干净;浸完的滴漆和甩干时间要留够,漆留在孔口、槽缝里固化了,后续装配全是麻烦。
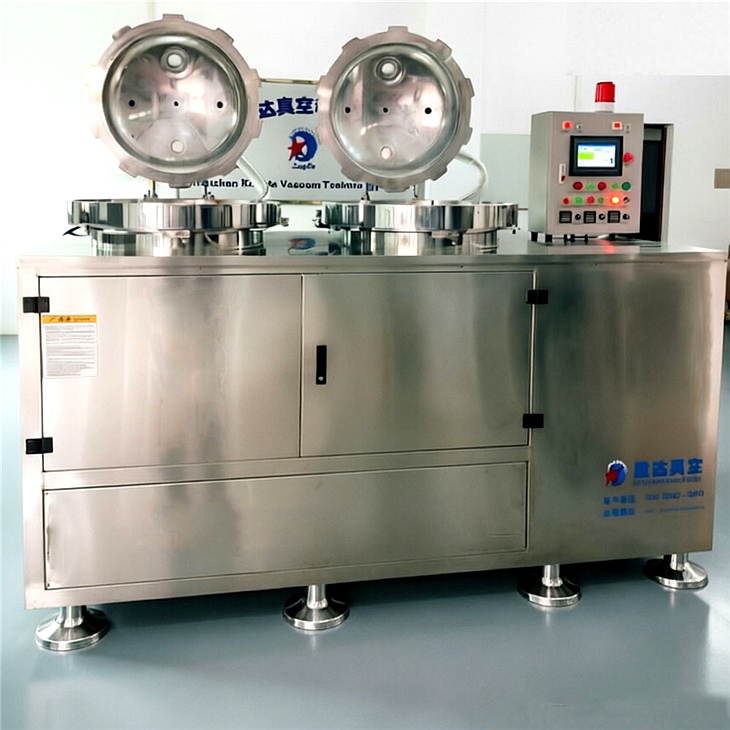
现在不少产线把滴漆、甩干整合进了自动浸漆设备,回漆、甩干按程序走,人为因素少很多。产量上来还用人工线的,可以看看全自动真空含浸机这类设备,抽真空、加漆、回漆、甩干一线做完;做变压器、电感的中小产量,单缸含浸设备也够用,按工件和产量配就行。
四、漆液这头也要配合:粘度和脱泡
工件处理到位,漆本身有问题照样白搭。两件事要在漆液下缸前做掉:一是脱泡,配好的漆先进真空脱泡箱静置排气;量大的或者高粘度的漆,用真空脱泡搅拌机边搅边抽效率更高;小批量打样,用真空脱泡机处理也够。二是粘度,漆太稠渗透差,太稀挂不住漆膜,冬天粘度上来的问题之前单独写过一篇排查文章,换季时值得对照检查。配料环节用真空搅拌机一边混一边抽,气泡在混合阶段就被抽走,后段压力小很多。
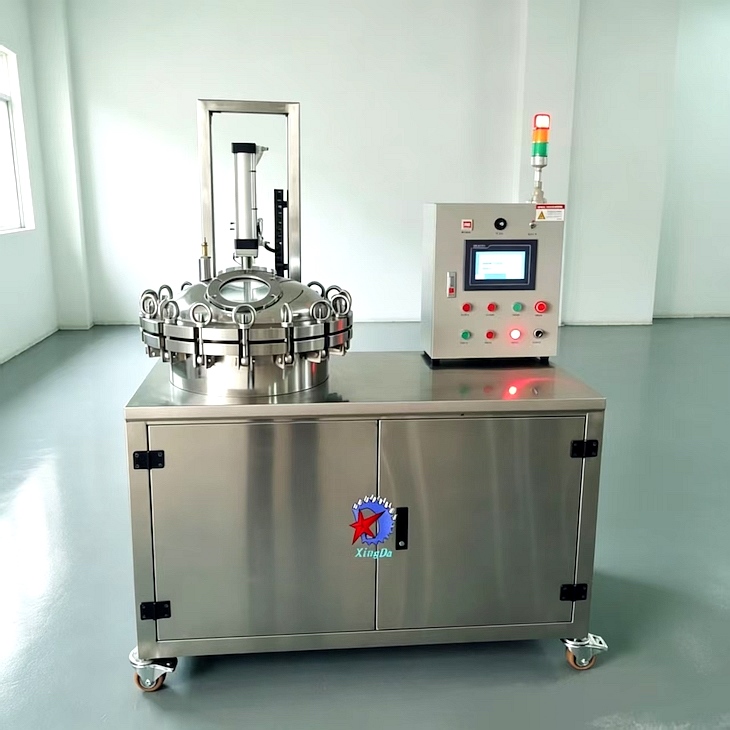
这几类设备的分工可以记一句话:真空浸漆机、真空浸漆设备、含浸设备处理的是工件,真空脱泡箱、真空脱泡搅拌机、真空搅拌机处理的是物料。两边都照顾到,固化后的漆膜才不容易留气孔。
结语
把上面三步收成一张清单:烘到透、洗到净、夹到空。工件进缸前按这三条过一遍,再配合漆液的粘度和脱泡,浸漆效果基本就稳了。星达真空2007年入行,生产基地在深圳光明区,以非标定制为主,从实验室小机型到生产线式的连续浸漆线都做。来沟通选型时,把工件材质、外形尺寸、日产量和所用漆的型号提前整理好,方案会贴切很多。