

在电机制造过程中,绕组绝缘处理是影响电机运行稳定性和使用寿命的重要环节。尤其对于高压电机、大中型电机以及对绝缘性能要求较高的特种电机而言,如何提高绕组的绝缘可靠性、减少内部空隙,并增强线圈的机械稳定性,一直是生产工艺中的重要课题。
真空浸漆工艺正是解决这些问题的常用技术之一。那么,电机真空浸漆是什么原理?绝缘漆为什么能够渗透到绕组内部?真空浸漆又能为电机带来哪些性能提升?
下面从工作原理、工艺流程及实际应用等方面进行详细介绍。
一、什么是真空浸漆工艺?
电机真空浸漆,是指利用真空设备将浸漆罐内的空气抽出,使电机绕组及其绝缘结构处于低压环境中,再通过绝缘漆浸渍,使绝缘漆充分进入绕组线匝之间、导线与绝缘材料之间以及其他细小空隙,最后经过滴漆、烘干或加热固化,形成具有一定机械强度和电气绝缘性能的整体结构。
与普通浸漆方式相比,真空浸漆能够有效减少绕组内部残留空气,提高绝缘漆对细微间隙的浸润和填充效果。
经过浸漆固化处理后,原本相对松散的绕组结构能够得到更好的固定,同时改善绝缘系统的整体性,降低潮气、灰尘等外部因素对绕组绝缘的影响。
简单来说,真空浸漆就是利用真空排气、绝缘漆浸渍以及压力恢复等工艺环节,让绝缘漆尽可能充分地进入电机绕组内部,并通过固化形成稳定的绝缘保护结构。
二、电机真空浸漆的工作原理是什么?
真空浸漆的核心原理是利用压力变化,排出绕组及绝缘结构内部的空气,再借助压力差、绝缘漆的流动性和毛细作用,使绝缘漆进入原本存在空气的细小间隙。
其主要过程可以分为以下几个环节。
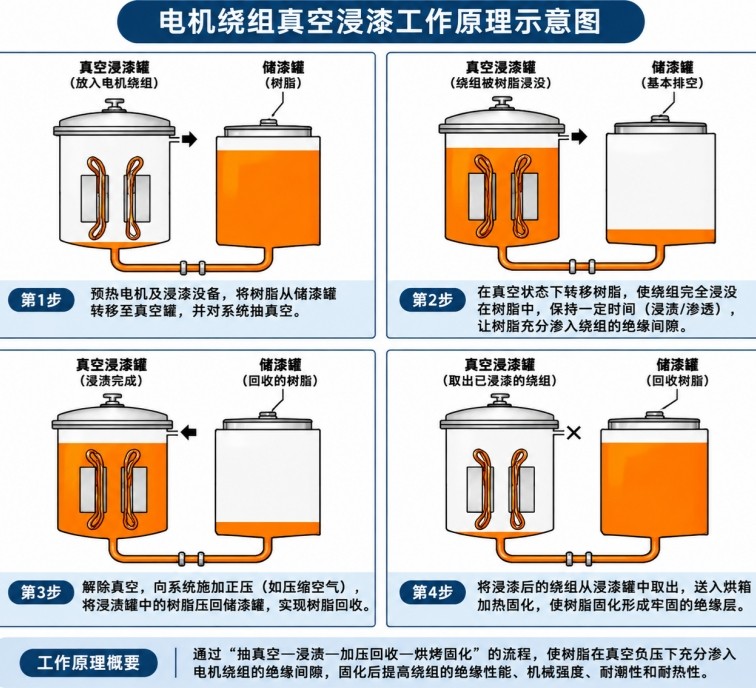
1. 抽真空:排出绕组内部空气
在进行真空浸漆之前,首先需要将待处理的电机定子、转子或绕组放入真空浸漆设备中。
启动真空泵后,逐步降低浸漆罐内部的压力,使绕组线圈之间以及绝缘材料内部连通孔隙中的空气逐渐排出。
为什么要先抽真空?
这是因为电机绕组内部存在许多细小的间隙。如果这些位置残留大量空气,在后续浸漆过程中,空气就可能阻碍绝缘漆进入,导致部分区域浸漆不充分。
通过预先抽真空,可以减少这些空隙中的气体,为绝缘漆充分浸润创造条件。
2. 真空浸漆:使绝缘漆充分渗透
当设备内部达到设定的真空度后,将绝缘漆引入浸漆罐,使电机绕组完全浸没在绝缘漆中。
此时,绝缘漆会逐渐接触绕组表面,并进入导线之间、绝缘材料内部的可浸润孔隙以及其他细小空间。
由于前期已经排出部分空气,绝缘漆能够更容易地进入这些区域。
此外,绝缘漆的黏度、温度以及材料自身的浸润性能,也会直接影响渗透效果。适当控制漆液温度和黏度,有利于提高绝缘漆的流动性和浸渍能力。
3. 恢复压力:促进绝缘漆进入细小间隙
这是理解真空浸漆原理时非常关键的一个环节。
当绝缘漆已经覆盖绕组后,设备可以按照工艺要求逐步恢复至常压,部分真空压力浸渍工艺还会进一步施加压缩空气或其他工艺压力。
由于绕组内部部分区域已经排除了空气,外部压力恢复或增加后,绝缘漆在压力差的作用下更容易进入细小孔隙,从而提高绕组内部的浸渍程度。
需要注意的是,真空浸渍并不是单纯依靠真空把绝缘漆吸进去,而是通过抽真空排气、漆液浸润以及恢复压力等环节共同完成。
4. 滴漆与固化:形成稳定的绝缘结构
完成浸漆后,需要根据生产工艺将电机从浸漆设备中取出,进行适当的滴漆处理,去除多余的绝缘漆。
随后,将工件送入烘箱或专用固化设备,按照绝缘漆规定的温度和时间进行加热固化。
随着固化反应进行,绝缘漆逐渐形成稳定的绝缘树脂结构,使绕组导线之间以及相关绝缘部位得到粘结和固定。
最终达到改善绕组绝缘性能、提高机械稳定性和增强环境防护能力的目的。
三、电机真空浸漆的主要工艺流程
在实际电机生产过程中,真空浸漆并不是简单的抽真空和浸泡,而是由多个环节组成的系统工艺。
一般来说,常见的真空压力浸渍(VPI)工艺流程如下:
工件预处理 → 预烘干 → 装入浸漆罐 → 抽真空 → 引入绝缘漆 → 真空浸渍 → 恢复压力或加压 → 滴漆 → 加热固化 → 检验。
不同电机结构、绝缘材料和浸漆设备,具体工艺参数会有所区别,需要根据绝缘漆产品要求及实际生产条件进行调整。
其中,预烘干主要用于去除绕组及绝缘材料中的水分和挥发性物质;抽真空主要用于排出内部空气;浸漆和加压环节用于提高漆液的渗透效果;最后通过加热固化形成稳定的绝缘结构。
四、真空浸漆对电机有哪些作用?
真空浸漆不仅是电机生产中的一道绝缘处理工序,也是提高绕组整体可靠性的重要手段。其主要作用体现在以下几个方面。
1. 提高绕组绝缘性能
绝缘漆能够进入绕组之间的细小间隙,并在固化后形成连续或相互连接的绝缘树脂结构,有助于减少内部空隙,改善绝缘系统的整体性。
对于电机绕组而言,良好的浸渍效果能够降低因潮气、污染物及局部绝缘缺陷引起的绝缘性能下降风险。
2. 增强绕组机械强度
电机运行过程中,绕组会受到电磁力、振动以及温度变化等因素的影响。
如果线圈之间缺乏有效固定,长期运行可能出现导线松动、绝缘磨损等问题。
经过真空浸漆和固化处理后,绝缘漆能够将绕组中的相关结构粘结在一起,增强整体刚性,减少运行过程中的相对位移。
3. 改善电机散热条件
绕组内部如果存在较多空气间隙,会影响热量从导体向周围绝缘结构及其他散热路径传递。
通过绝缘漆填充部分空隙,可以减少空气间隙带来的热传递障碍,在一定条件下改善绕组内部的传热效果。
不过,电机整体散热能力还与绕组结构、绝缘材料导热性能、通风设计及冷却方式等因素密切相关,不能简单认为浸漆就能直接大幅提高电机散热效率。
4. 提高防潮和防污染能力
电机在实际运行过程中,可能受到潮湿空气、粉尘及其他污染物的影响。
绝缘漆固化后能够在绕组表面及部分内部间隙形成保护结构,降低水分和污染物进入绕组内部的可能性,有助于提高电机在复杂环境下的运行可靠性。
5. 延长电机使用寿命
通过改善绝缘性能、增强绕组机械稳定性以及降低潮气和污染物的影响,真空浸漆能够减少部分常见的绕组绝缘故障风险。
在绝缘材料选择合理、工艺参数控制得当以及后续运行维护正常的情况下,有助于延长电机的使用寿命。
五、真空浸漆与普通浸漆有什么区别?
在电机生产中,普通浸漆和真空浸漆都可以用于绕组绝缘处理,但两者在工艺方式和浸渍效果方面存在一定区别。
普通浸漆:
通常通过浸泡、滴漆或其他方式,使绝缘漆附着在绕组表面并渗入部分间隙。其工艺相对简单,但对于结构复杂、内部间隙较小的绕组,漆液渗透能力可能受到限制。
真空浸漆:
通过预先抽真空排出绕组内部空气,再引入绝缘漆,并根据工艺要求恢复压力或施加压力,使漆液更充分地进入可浸润的细小空隙。
因此,对于绝缘要求较高、结构复杂或需要较强机械固定能力的电机绕组,真空浸漆通常具有更明显的工艺优势。
六、哪些电机适合采用真空浸漆工艺?
真空浸漆在各类电机制造和绝缘处理过程中都有应用,尤其适用于对绕组绝缘可靠性和机械稳定性要求较高的产品。
常见应用包括:
高压电机: 对绕组绝缘系统要求较高,通常需要采用更加严格的绝缘处理工艺。
大型工业电机: 绕组结构复杂,绝缘处理质量直接影响设备长期运行的可靠性。
变频电机: 需要结合电压等级、绝缘系统设计及运行环境,合理选择浸渍工艺。
发电机: 对绕组绝缘、机械固定和长期运行稳定性有较高要求。
特种电机: 对防潮、抗振动以及特殊工作环境适应能力有不同程度的要求。
具体是否采用真空浸漆,需要根据电机结构、绝缘系统虽然真空浸漆能够改善电机绕组的绝缘处理效果,但最终质量并不只取决于真空设备本身,还受到多个因素影响。
1. 真空度及抽真空时间
真空度和抽真空时间需要根据绕组结构及绝缘材料进行合理设置。抽真空不足,可能导致内部残留空气较多,影响漆液渗透。
2. 绝缘漆的黏度和温度
绝缘漆黏度过高,可能影响其流动和渗透能力。应根据漆料技术要求控制温度、黏度及使用状态。
3. 浸漆时间和压力控制
浸漆时间不足或压力控制不合理,都可能影响绝缘漆的填充效果,需要结合实际工件和设备参数进行优化。
4. 预烘干与固化工艺
预烘干不足可能导致水分残留,影响绝缘性能和浸渍质量;固化温度或时间不符合要求,则可能造成树脂固化不充分。
因此,只有将设备运行参数、绝缘漆材料性能和工艺操作结合起来,才能保证真空浸漆质量的稳定性。
八、总结:真空浸漆是提高电机绝缘可靠性的重要工艺
总的来说,电机真空浸漆的核心原理,是利用真空环境排出绕组内部空气,再通过绝缘漆浸渍以及恢复压力等工艺环节,使漆液充分进入绕组内部的可浸润间隙,最后通过固化形成稳定的绝缘保护结构。
该工艺不仅能够改善绕组的绝缘性能,还能增强线圈之间的机械固定效果,提高电机对潮湿、振动及复杂运行环境的适应能力。
对于现代电机制造企业而言,合理选择真空浸漆工艺、绝缘材料及配套设备,并严格控制生产过程中的关键参数,是提高电机产品质量和运行可靠性的重要保障。