

在粉末冶金含油轴承、烧结结构件的生产车间里,订单越来越呈现"多品种、小批量"的特点。同一条浸油线上,今天是小直径轴套,明天可能换成带法兰的大尺寸零件。于是不少采购和生产负责人都会问:全自动真空浸油机能处理不同规格的工件吗?换型时又要注意哪些问题?本文从工艺原理出发,把这两个问题讲清楚,供选型和现场管理参考。
一、真空浸油的基本工作原理
烧结金属零件内部有大量相互连通的微小孔隙。真空浸油的思路是:先在密闭腔体内抽真空,把孔隙里的空气排出;再让润滑油进入腔体并淹没工件;随后恢复常压,油液在压差作用下渗入孔隙;最后经回油、沥油完成。
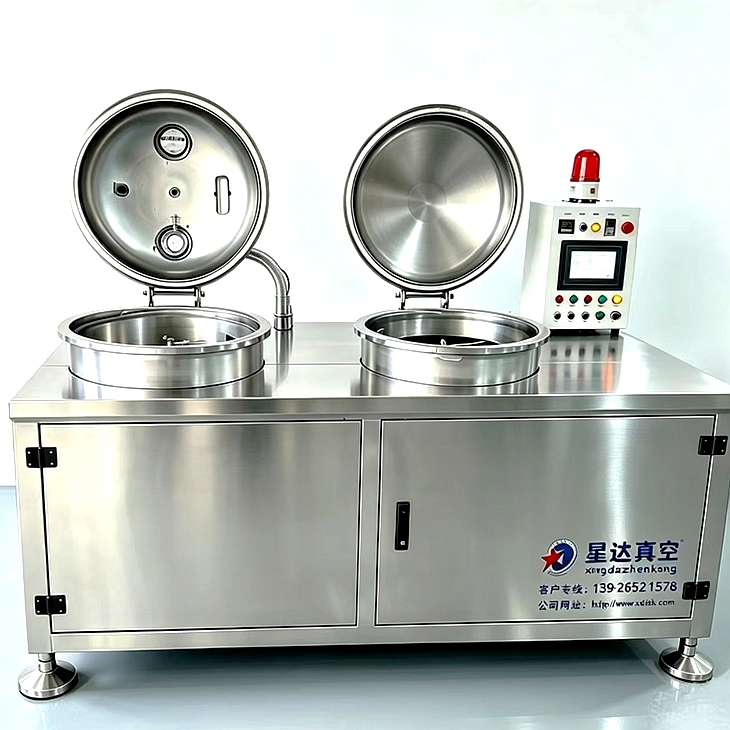
全自动真空浸油机把上料、抽真空、注油、保压、回油、沥油这些环节交给控制系统,按设定程序依次执行,减少人工操作带来的批次差异。理解这套流程很重要,因为工件规格能否适配,本质上取决于每个环节的参数能否针对该工件调整。
二、全自动真空浸油机能处理哪些规格的工件
在腔体和料筐允许的范围内,设备可以处理多种规格的工件,但不是"一套参数通吃"。影响适配性的因素主要有四类:
1. 尺寸与重量:决定工件能否放入料筐、单筐装载量多少,以及整筐重量是否在设备承载范围内。
2. 孔隙率与密度:孔隙多、连通性好的零件,油相对容易进入;密度较高、孔隙较少的零件,通常需要更充分的抽真空和保压。
3. 油品黏度:黏度高的油流动慢,常需配合加温来改善渗透。
4. 装载方式:工件堆叠过密、相互遮挡,会影响排气和进油,容易造成局部浸油不足。
因此,选择全自动真空浸油机时,不能只看腔体容积,还要关注料筐规格能否更换、控制系统能否存储多组工艺参数。判断是否适合自家工件,较为可靠的办法是用有代表性的样件试浸,再对结果做检测。
关于检测,ASTM B963-24 标准给出了用阿基米德原理测定烧结粉末冶金产品含油量、油浸渍效率和表面连接孔隙率的试验方法。该标准指出,含油量通常是含油轴承规格书中的指标,油浸渍效率反映来料零件被浸渍的程度,试验结果可用于质量控制或合规判定。企业做含油率检测时,可以参考这一方法,也可以结合客户图纸和内控标准制定检验规程。
三、换型生产的六个注意事项
使用全自动真空浸油机换型生产,容易出问题的往往不是设备本身,而是换型过程中被忽略的细节。建议重点把控以下六点。
1. 工艺参数逐项核对
真空度、抽真空时间、保压时间、油温、沥油时间等参数要按新工件重新确认,不要直接沿用上一批的设置。孔隙结构不同的零件,同样的参数可能出现浸油不足或表面残油过多。
2. 料筐与工装匹配
换型时要同步更换料筐或定位工装。小件容易从大孔料筐中漏出,大件则可能因叠放产生遮挡。装载密度要保证排气和进油通畅。
3. 油品切换与清洁
如果新工件需要更换油品,要先排空管路和油箱,必要时做过滤处理,避免新旧油混用影响润滑性能。同一类油品换型,也要检查油液是否清洁、油位是否正常。
4. 首件验证
换型后先小批量试浸,按企业内控方法或参考 ASTM B963-24 的思路检测含油量和浸油效率,确认合格后再批量生产。
5. 沥油与表面状态
不同形状的工件沥油速度不同。带盲孔、台阶的零件容易积油,沥油不充分会影响后道的清洗、包装或装配,需要单独设定沥油时间。
6. 记录与追溯
每次换型都应记录工件编号、参数、油品、操作人员和首件检测结果,方便出现质量问题时追溯,也为下次同规格生产提供依据。
四、提高换型效率的做法
换型频繁的工厂,可以从管理和设备两方面提高效率:
配方存档:全自动真空浸油机的控制系统如果支持配方存储,可以按工件编号保存验证过的参数,换型时直接调用,减少手动输入出错。
换型 SOP 与点检表:把料筐更换、油路检查、参数确认、首件检测写成清单,按步骤执行,不依赖个人经验。
料筐分类管理:按规格标识和存放料筐,缩短换型时的找料时间。
首件加巡检:除首件检测外,批量生产中定时抽检含油量,及时发现油质或参数的漂移。
五、选购全自动真空浸油机,值得关注的指标
选购时可以从以下几方面评估,并以自家典型工件的试浸结果为准:
腔体容量和料筐规格,是否覆盖现有及未来可能的工件尺寸范围
真空系统的稳定性,包括达到设定真空度的速度和保压表现
控制系统的易用性,是否支持多组参数存储和调用
油路的过滤、温控和排空设计,是否便于换油和清洁
安装调试、操作培训和售后响应能力
工件规格差异大、现成机型不好匹配时,也可以考虑非标定制。像深圳市星达真空科技有限公司这类提供非标真空设备的厂家,沟通方案时,建议提前准备好工件的尺寸范围、材质与密度、使用的油品、单批数量和节拍要求,这些信息越清楚,腔体和料筐方案越容易定得准。
六、FAQ:常见问题
Q1:全自动真空浸油机可以同时处理不同规格的工件吗?
不建议把差异较大的工件混在同一批次。尺寸、孔隙率不同,所需的真空度和保压时间也不同,混批容易出现部分工件浸油不足。规格相近、工艺参数一致的工件可以同批处理。
Q2:换型时一定要更换料筐吗?
不一定。如果新旧工件尺寸接近,现有料筐能保证不漏件、不叠压,可以继续使用。尺寸差异明显时,建议更换料筐或工装。
Q3:如何判断浸油是否充分?
常用方法是检测含油量和油浸渍效率,可以参考 ASTM B963-24 的阿基米德原理试验方法,或按客户图纸、企业内控标准执行。
Q4:不同黏度的油可以用同一台设备吗?
通常可以,但要结合设备的温控和油路设计。黏度差异大时,需要调整油温和保压时间,更换油品前要排空并清洁管路。
Q5:换型后首件需要检测哪些项目?
一般检测含油量、浸油效率,同时检查外观有无残油、油斑,以及尺寸是否受到影响。具体项目以客户技术要求为准。
结语
设备能否适应不同规格的工件,取决于腔体和料筐的范围,更取决于每次换型时工艺参数、工装、油品和检测是否到位。把参数配方存档、首件验证和换型记录做扎实,多品种生产的稳定性就有保障。选型时用自家典型工件试浸,会比单看设备参数更可靠。如需结合具体工件沟通方案,可以通过星达真空官网了解非标真空设备的定制方式。