

在电机、变压器、线圈等绝缘处理车间里,自动浸漆设备往往要连续运行多个班次。一旦出现真空度下降、漆液粘度漂移或循环不畅,真空浸漆的渗透效果就会波动,轻则增加返修,重则影响产品的绝缘性能。
从现场经验看,设备稳定靠的不是故障后抢修,而是把日常点检、易损件更换和参数记录做成固定制度。本文结合自动浸漆设备的结构特点,整理一份可以直接落地的维护指南。
一、为什么自动浸漆设备需要系统化维护
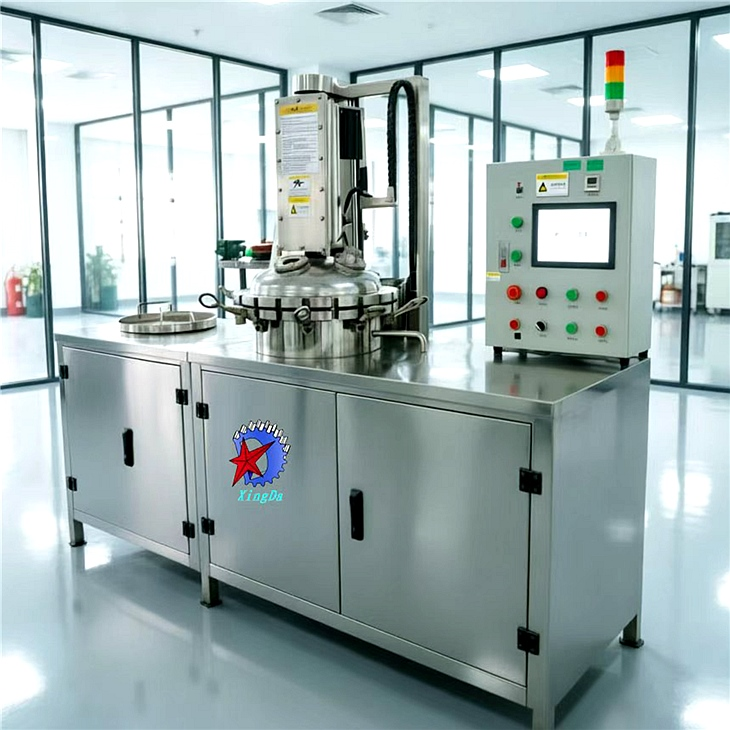
自动浸漆设备通常由真空系统、储漆与循环系统、加压系统、加热烘干系统和控制系统联动组成。真空浸漆的每一步(抽真空、进漆、加压、回漆、滴漆)都依赖前一步的状态,任何一个环节劣化,都会在后续工序中被放大。
缺少系统化维护,常见后果有四类:
真空度升不上去,漆液渗透不充分
漆液粘度漂移,挂漆量不稳定
阀门、管路残漆固化,被迫停机
批次之间一致性变差,返修率上升
浸渍质量要靠电气性能来验证。绝缘材料的电气强度可参照 GB/T 1408.1《绝缘材料 电气强度试验方法 第1部分:工频下试验》,体积电阻率和表面电阻率可参照 GB/T 1410《固体绝缘材料体积电阻率和表面电阻率试验方法》。设备状态稳定,是这些检验结果稳定的前提。具体验收指标请以产品技术协议和客户标准为准。
二、真空浸漆设备日常点检清单
建议把点检分为班前、班中、班后三个时段,由操作员按表执行并签字留痕。
时段 | 点检项目 | 关注要点 |
班前 | 真空度、压力表、漆液液位、密封面外观 | 抽到设定真空度所需时间是否明显变长 |
班中 | 漆液温度与粘度、循环泵声音、工件进出料动作 | 粘度漂移、异响、动作卡顿 |
班后 | 清理残漆、检查滤网、记录运行数据 | 漆液结皮、滤网堵塞、数据是否留存 |
有三点值得单独强调:
1. 班前看抽真空时间。 同样的负载下,抽到设定值的时间逐周变长,通常是密封件老化或泵油劣化的早期信号,比等到真空度报警更早。
2. 班中测粘度要固定方法。 绝缘漆粘度可参照 GB/T 1723《涂料粘度测定法》(涂-4杯法)检测,并固定取样位置和测量温度,否则数据没有可比性。
3. 班后清理不能省。 残漆在管路、阀门和滤网处固化,是浸漆线卡阀、堵塞的主要原因之一。
三、自动浸漆设备易损件更换与维护
自动浸漆设备的易损件集中在真空、密封、过滤和温控四个方面。更换周期受漆种、工况和开机时长影响,下表中的建议均为一般思路,具体周期以设备厂家手册为准。
易损件 | 劣化信号 | 维护建议 |
真空泵与泵油 | 油色变深、乳化、极限真空下降 | 按泵厂家手册换油,并定期检查油位与油质 |
密封圈与密封面 | 变硬、开裂、保压时间缩短 | 结合溶剂类型和温度选择耐介质材质,定期检查、按需更换 |
过滤网与滤芯 | 循环流量下降、泵压升高 | 按漆液洁净度定期清洗或更换 |
循环泵、阀门、管路 | 动作迟缓、异响、渗漏 | 停机后及时冲洗,定期检查密封和阀芯 |
加热与温控元件 | 温度偏差、升温变慢 | 定期校准温度传感器,检查加热元件 |
真空泵与泵油是维护重点。泵油混入溶剂蒸汽后会乳化,抽气能力随之下降。建议在泵前设置冷凝或过滤装置,并把换油日期、油色记录在点检表中。
密封圈材质要和所用绝缘漆匹配。含芳香烃溶剂的漆种,对部分橡胶材质的溶胀作用较明显,选型时可向密封件供应商索取耐介质资料。【待补:贵司设备所用密封圈材质及厂家推荐更换周期】
过滤系统不只是为了保护泵,也直接影响漆液洁净度。滤网堵塞后,循环流量下降,进漆速度和浸渍均匀性都会受影响。
四、真空浸漆工艺参数监控
设备状态要体现在工艺参数上。建议持续记录以下参数,并设定基准值和报警阈值:
真空度与保压时间
浸渍时间与加压压力
漆液粘度与温度
烘干温度曲线
参数与设备状态有明确对应关系。例如真空度升不上去,应先查密封圈和泵油,再查管路泄漏;烘干后漆膜外观异常,应先核对温控曲线和排风情况。把参数与批次号绑定,出现质量问题时才能追溯。
另外,浸漆车间属于涉及挥发性有机物的作业场所,废气收集和密闭管理可参照 GB 37822-2019《挥发性有机物无组织排放控制标准》,同时关注当地环保部门的具体要求。
五、自动浸漆设备常见故障排查思路
排查的基本原则是"先易后难、先外后内"。
现象 | 可能原因 | 排查顺序 |
真空度达不到设定值 | 密封老化、泵油劣化、管路泄漏 | 密封面 → 泵油 → 管路与阀门 |
工件浸渍不饱满 | 真空度不足、保压时间短、漆液粘度偏高 | 真空度记录 → 工艺参数 → 粘度 |
漆液消耗异常 | 渗漏、挥发、滴漆时间不足 | 管路接头 → 储漆罐密封 → 滴漆工序 |
循环流量不足 | 滤网堵塞、循环泵磨损 | 滤网 → 阀门 → 循环泵 |
漆膜外观不良 | 烘干温度偏差、排风不畅、漆液污染 | 温控曲线 → 排风 → 漆液洁净度 |
六、如何建立长期保养计划
1. 分层保养。 按日、周、月、季、年度划分保养内容,明确责任人,避免"人人都管、没人负责"。
2. 备件管理。 对密封圈、滤芯、泵油等易损件设置安全库存,避免因缺件延长停机时间。
3. 人员培训。 操作员要能识别真空度变化、异响和漆液异常,并按规范填写点检记录。
4. 借助供应商支持。 与设备供应商建立技术支持渠道,定期做一次专业检查。
这套思路与 TPM(全员生产维护)的理念一致:让操作人员参与日常维护,把问题消除在早期。
七、选购自动浸漆设备时值得关注的维护因素
如果您正在对比不同的真空浸漆方案,除了价格和产能,也可以关注这些与长期稳定直接相关的细节:
易损件是否便于更换,备件是否容易采购
点检窗口、取样口和排污口位置是否合理
控制系统是否能记录真空度、温度等关键参数
厂家的售后响应速度和技术培训能力
FAQ:自动浸漆设备维护常见问题
Q1:自动浸漆设备多久做一次全面保养?
一般建议按日点检、周清洁、月度检查密封和管路、年度由专业人员做全面检修。具体频次取决于开机时长、漆种和工况,应以设备手册为准。
Q2:真空浸漆时真空度下降,应该先检查哪里?
建议先看密封圈和密封面,其次是真空泵油的油色和油位,最后排查管路接头与阀门泄漏。同时对比近期抽真空时间的变化,可以更快锁定原因。
Q3:真空泵油多久更换一次?
没有统一的固定周期。通常以厂家手册为基础,结合油色、乳化情况和极限真空变化来判断。若泵油发黑或乳化,应提前更换。
Q4:漆液粘度总是变化,怎么控制?
首先固定检测方法和温度,可参照 GB/T 1723 的涂-4杯法;其次控制储漆罐密封,减少溶剂挥发;最后按漆种说明添加稀释剂,并记录每次添加量。
Q5:密封圈老化有什么信号,如何选材?
常见信号是变硬、开裂、变形,以及保压时间缩短。选材时要结合溶剂类型和工作温度,可向密封件供应商咨询耐介质性能。
Q6:浸漆设备停机后重新开机要注意什么?
建议先检查漆液状态和液位,确认管路无结皮、滤网无堵塞,再空载运行并观察抽真空时间和压力表,确认正常后才投入生产。
结语
自动浸漆设备要长期稳定运行,核心在于三件事:点检制度化、易损件更换有计划、真空浸漆参数可追溯。把这些工作做细,设备故障率和批次波动都会明显改善。如需了解更多自动浸漆设备与真空浸漆方案,欢迎联系我们的技术团队。