

铝铸件在生产过程中,受铸造工艺、冷却速度及内部气体残留等因素影响,内部容易形成不同程度的气孔、砂眼及微小疏松。这些缺陷不仅可能影响铸件的致密性,还可能降低产品的绝缘性能和使用可靠性。
针对这类问题,真空浸漆是一种较为常用的铸件孔隙封闭处理工艺。通过真空抽气、漆液浸渍及加压渗透等工序,使浸渍漆进入铝铸件内部连通孔隙,待后续固化后形成稳定的封闭结构,从而改善铸件的密封性、绝缘性及防护性能。
那么,铝铸件真空浸漆具体需要经过哪些步骤?每个环节有哪些操作要求?下面从实际生产工艺出发,对整个处理流程进行详细介绍。
一、铝铸件浸漆前处理:清洁与烘干不能忽视
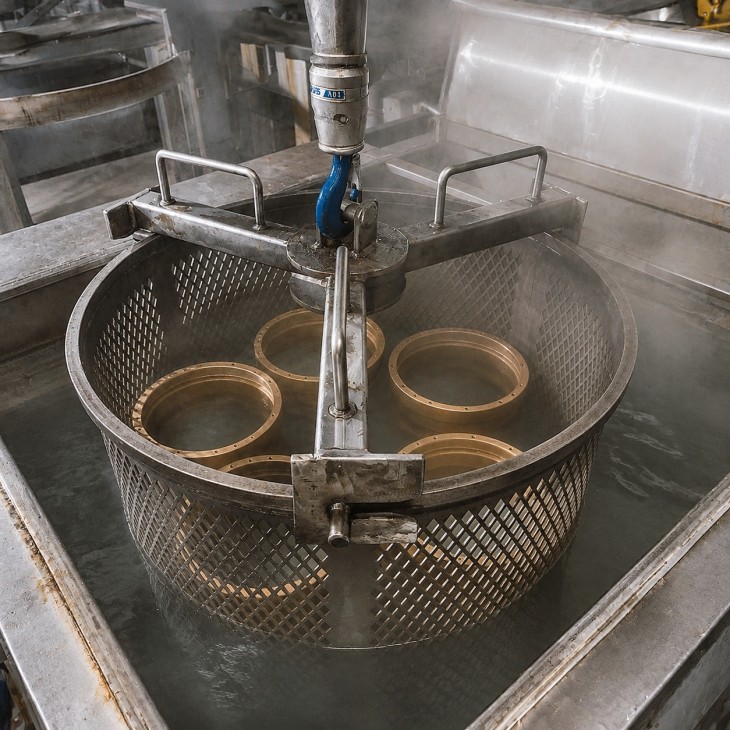
正式进行真空浸漆之前,需要先对铝铸件进行预处理。铸件表面的油污、切削液、粉尘以及残留水分,都可能影响漆液与工件的接触效果,严重时还会影响后续固化质量。
1. 铸件表面清洁
根据铸件表面的污染程度,选择适合的清洗剂或清洗工艺,清除加工过程中残留的油脂、脱模剂、切削液及其他杂质。
对于结构复杂、存在深孔或凹槽的铝铸件,还需要重点检查内部通道,避免污染物残留。清洗完成后,应确保工件表面没有明显油污和清洗剂残留。
2. 高温烘干处理
清洗后的铸件需要进行充分干燥,尤其是内部存在盲孔、深腔及细小孔隙的产品,更应注意水分排出。
常见工艺可采用80~120℃烘干1~2小时,具体温度和时间应结合铸件结构、材质状态及浸渍漆产品要求确定。
烘干结束后,应避免工件长时间暴露在潮湿环境中,防止再次吸附水分。
二、真空浸漆设备检查及漆液准备
前处理完成后,进入设备准备阶段。真空浸漆效果不仅取决于操作参数,还与设备密封性能、真空系统运行状态以及漆液自身性能密切相关。
1. 检查真空浸漆设备
开机前,需要对浸漆罐、真空泵、压力管路、阀门及控制系统进行检查。
重点确认以下几个方面:
浸漆罐密封结构是否完好,避免抽真空过程中发生泄漏。
真空泵运行是否正常,能否达到工艺要求的真空度。
压力系统及管路连接是否可靠,压力表显示是否准确。
漆液输送、回收及排放装置是否能够正常工作。
设备状态确认无误后,再进行后续装炉及浸渍操作。
2. 浸渍漆粘度检测与调配
漆液粘度会直接影响其流动性和孔隙渗透能力。粘度过高,漆液进入细小孔隙的难度增加;粘度过低,则可能影响工件表面挂漆量及最终成膜效果。
生产过程中,可使用涂-4杯检测漆液粘度。部分工艺将25~30秒作为参考控制范围,但实际数值应以浸渍漆供应商提供的技术要求为准。
如果粘度偏高,应按照产品说明使用配套稀释剂调整,不能随意添加其他溶剂。
3. 铸件装炉与摆放
将处理合格的铝铸件放入专用吊篮或工装架内。装载时应注意工件之间留出适当间距,避免相互贴合或重叠。
对于带有深孔、内腔及复杂结构的铸件,应合理调整摆放方向,尽量减少空气滞留区域,方便漆液充分接触工件表面及内部孔隙。
三、铝铸件真空浸漆:抽真空与压力渗透
真空处理是整个铝铸件浸漆工艺中的核心环节。
其主要原理是利用真空环境排出铸件连通孔隙中的空气,再通过漆液浸泡和压力作用,使浸渍漆进入原本被气体占据的孔隙空间,达到内部封孔的目的。
1. 首次抽真空,排出孔隙内部空气
将装有铸件的吊篮送入浸漆罐,关闭罐门并确认密封状态。
启动真空泵,对罐体进行抽真空处理。参考工艺参数为真空度达到-0.095MPa左右,保持约20分钟。
在这一过程中,铸件表面及连通孔隙内的空气逐步排出,为后续漆液渗透创造条件。
需要注意的是,真空度和保压时间并非固定不变,应结合铸件壁厚、孔隙大小、产品结构以及设备实际能力进行调整。
2. 注入浸渍漆,确保工件充分浸没
达到设定真空条件后,通过进漆管路将浸渍漆缓慢注入浸漆罐。
注漆过程中,应注意液面变化,确保所有待处理铸件均能完全浸没。可根据工艺要求控制注漆速度,例如将3~5L/min作为设备调试参考值。
漆液液面应高于工件最高位置,并留有适当余量,避免局部工件未能充分接触漆液。
3. 加压浸渍,促进漆液进入内部孔隙
工件完全浸没后,按照工艺要求向浸漆罐内施加压力。
原参考工艺采用0.4MPa压力、保持25分钟。通过外部压力与孔隙内部残余气体之间的压力差,促进浸渍漆向铸件内部连通孔隙移动。
对于气孔较多、结构复杂或内部通道较细的铝铸件,需要结合实际封孔效果调整压力和浸渍时间。
需要说明的是,浸渍深度不能仅根据压力和时间直接确定,还受到孔隙连通性、孔径、漆液粘度及铸件结构等因素影响。
四、排漆与二次真空处理:减少表面残漆
压力浸渍完成后,需要按照设备操作规程进行卸压,并将浸漆罐内多余漆液排出。
排漆过程中,应控制漆液回流速度,避免工件表面形成过多积漆。对于带有凹槽、螺纹孔及复杂内腔的铸件,还应特别关注残漆堆积问题。
部分工艺会在排漆后增加二次抽真空操作,利用压力变化帮助排出部分残余漆液,降低表面挂漆现象。
二次真空的具体参数应根据浸渍漆特性及铸件结构确定,避免因抽真空过强导致已进入孔隙的漆液被过度抽出。
完成上述操作后,将铸件取出,并按照工艺要求进行滴漆、沥漆或必要的表面清理,为后续固化做好准备。
五、铝铸件浸漆后的烘干固化处理
浸漆完成并不代表整个工艺结束,后续固化质量同样会影响铝铸件的最终性能。
1. 预热与升温
将完成浸渍处理的铝铸件转入固化炉,根据浸渍漆的固化特性设定预热温度和升温程序。
原参考工艺采用120℃预热,再逐步升温至160℃。实际生产中,应根据漆液的技术说明书设置升温曲线,避免升温过快造成表面结皮、内部溶剂挥发不充分或涂层缺陷。
2. 保温固化
达到设定固化温度后,按照工艺要求进行保温。
例如,部分工艺采用160℃保温3小时。保温时间应根据工件实际温度、装炉数量、铸件尺寸及漆液固化要求确定,不能简单按照炉温达到设定值的时间计算。
固化过程中,应确保炉内温度分布相对均匀,使不同位置的铸件均能够达到规定的固化条件。
3. 冷却与成品检查
固化结束后,按照规定程序进行降温,待铸件温度达到允许取出范围后,再进行下线检查。
重点观察工件表面是否存在明显流挂、积漆、气泡、漆膜开裂及局部漏浸等现象。
对于有绝缘性能要求的产品,还应按照产品标准和检验规范进行电气性能测试。
六、铝铸件真空浸漆后的质量检验
为了保证真空浸漆处理的一致性,建议对每批产品建立相应的工艺记录和质量检验制度。
主要检查内容包括:
1. 外观质量
检查铸件表面是否存在残漆、流挂、气泡、裂纹及明显涂层不均匀等问题。
2. 封孔效果
根据产品使用要求,采用适当的密封性或渗漏检测方法,验证铸件内部连通孔隙是否得到有效封闭。
3. 电气绝缘性能
对于电机壳体、电气设备壳体及其他有绝缘要求的铝铸件,应根据产品技术规范检测表面电阻或相关绝缘指标。
部分特定工艺以表面电阻不低于1×10¹³Ω作为控制参考值,但该指标必须结合具体测试方法、测试环境及产品验收标准确认。
4. 工艺参数记录
对真空度、浸渍压力、保压时间、漆液粘度、固化温度及保温时间等关键数据进行记录,便于后续追溯和工艺优化。
七、铝铸件真空浸漆过程中常见的问题
在实际生产过程中,不同铸件的内部孔隙分布和结构差异较大,即使采用相同的浸漆参数,也可能出现不同的处理效果。
以下是几个需要重点关注的问题:
问题1:浸漆后仍然存在渗漏现象
可能与铸件内部存在较大孔洞、孔隙不连通、真空度不足或漆液渗透不充分有关。
建议检查铸件缺陷情况、真空系统密封性以及浸渍工艺参数,必要时通过工艺试验调整浸渍时间和压力。
问题2:工件表面残漆较多
通常与漆液粘度、排漆时间、工件摆放角度及二次真空条件有关。
可从漆液粘度控制、工装结构及排漆程序等方面进行优化。
问题3:固化后表面出现气泡或涂层不均匀
需要重点检查铸件预处理是否充分、漆液是否存在异常、升温速度是否合理,以及固化炉内部温度是否均匀。
问题4:不同批次浸漆效果存在差异
建议建立标准化作业流程,对漆液状态、真空度、浸渍压力、处理时间和固化条件实施统一管理,减少人为操作和设备状态变化带来的影响。
八、总结:合理控制工艺参数是保证铝铸件浸漆质量的关键
铝铸件真空浸漆并不是简单地将工件放入漆液中浸泡,而是由前处理、设备准备、真空排气、漆液渗透、加压浸渍、排漆以及高温固化等多个环节共同组成。
其中,铸件清洁和干燥决定前处理质量,真空度及压力控制影响漆液渗透效果,而后续固化过程则关系到最终封孔质量和涂层性能。
实际生产中,应根据铝铸件的结构特点、孔隙情况、产品用途以及浸渍漆性能制定合理的工艺方案,不能简单套用固定参数。
只有将设备状态、漆液性能和各道工序的操作要求结合起来,才能提高铝铸件真空浸漆处理的一致性,满足产品在密封、防护及绝缘等方面的使用要求。