

真空浸漆设备的小试数据,为什么一到批量生产就不灵了?先讲一个场景:晚上十点半,车间里头一批定子刚从含浸缸里吊出来,工艺员老周拿手电往绕组缝隙里照——有气泡,漆没吃透。就在上周,同样的漆、同样的真空度,在实验缸里打样浸得干干净净。
老周的反应很典型:先怀疑设备不行。可真把设备查了一遍,泵没漏,表也没坏。问题多半出在别处——小试和量产之间隔着的,不是产能差距,而是一整套没重新标定的变量。这篇文章把这套变量拆开讲:哪五类参数放大后必须重标、三条工艺路线放大时各差在哪、验收怎么算过关。文末有一张参数对照表和两份清单,拿走就能用。
关键要点
小试与量产的差距主要来自装填密度、漆液状态、热与气负载三类变量,未必是设备本身不行
真空系统、加热、保压时间、漆液管理、滴干节拍五类参数放大后必须重新标定
小试阶段就该按量产思维配齐辅机并留下完整记录,这是日后放大标定的基准
量产达没达标看增重率、绝缘电阻、耐压与批次一致性,不靠肉眼判断
工艺放大是参数工程,定量产设备前先拿样件在实验缸上跑一轮,再定缸体容积
一、先搞清楚:小试与量产之间差的不只是"产能"
结论先说:小试与量产的差距,主要来自装填密度、漆液状态、热与气负载三类变量,跟设备好坏关系不大。
先把概念摆正。真空浸漆,是指借真空压差把漆液渗入绕组与孔隙的浸渍工艺,真空含浸是同一种工艺的另一种叫法。这一层定义,公开的标准文本《电气绝缘用漆 定义和一般要求》里讲得更严格,做绝缘件验收时可以对照着看。而工艺放大,是指把小试验证过的浸漆参数迁移到批量生产设备上、并重新标定的过程。记住"重新标定"这四个字,后文全围着它转。
我们在为客户做放大验证时,会先把小试记录里的装填率调到与量产罐一致再复测——多数"小试漂亮、量产出问题"的差距,在这一步就能复现出七八成。
一类变量是装填率。实验缸里就放三五件样件,绕组之间全是空隙,漆流走的是"宽马路";量产罐里装得满满当当,漆要穿过密密麻麻的工件缝隙,渗入路径变长、阻力变大。同样的真空度、同样的保压时间,结果自然对不上。
一类是漆液状态。小试开的是新漆桶,粘度、固含量都在标准状态;量产用的是循环漆,每抽一次真空溶剂挥发一层。这就是漆液老化:溶剂一层层挥发,成分慢慢漂移,漆液离出厂状态越来越远,粘度一班一班长。
还有热负载。批量工件的潮气总量、热容都远超几件样件,预热不到位,抽真空时水分汽化就是气泡的直接来源。这三类变量叠在一起,才是"小试漂亮、量产出问题"的根子。
二、小试阶段就要按量产思维布置:主机与辅机怎么配
小试不是随便找个罐子泡一下就完事。小试设备越接近量产结构,日后放大时参数迁移就越有参照价值,这笔账要往前算。
主机方面,选实验型真空浸漆设备主要看三点。缸体材质:接触溶剂型漆建议不锈钢。控温能力:带夹套或内加热,能做出粘度-温度曲线。真空系统:机械泵配缓冲罐,真空度要能分段记录,而不是只给一个表头数。老工艺员一般就看这三处。
给高校实验室配实验缸时,我们习惯按量产罐的管路口径和测温点布局缩小设计,图的就是让小试数据日后能直接迁移。
辅机同样省不得。配漆、稀释、分散环节,用真空搅拌机在真空状态下边搅边脱气,漆液混得更匀。单独的漆液、胶液除气,可以配真空脱泡箱或真空脱泡机,抽真空静置把气泡带出来。碰到高粘度胶料、浆料这类又难混又难脱泡的物料,就得用真空脱泡搅拌机,搅拌和抽真空同步进行。
辅机在小试阶段就配齐,等于提前把量产线的漆液预处理流程演练了一遍。小试配置长什么样?这台小型真空压力含浸罐带独立控制柜,罐体不大,控温与真空读数却都按量产逻辑配:
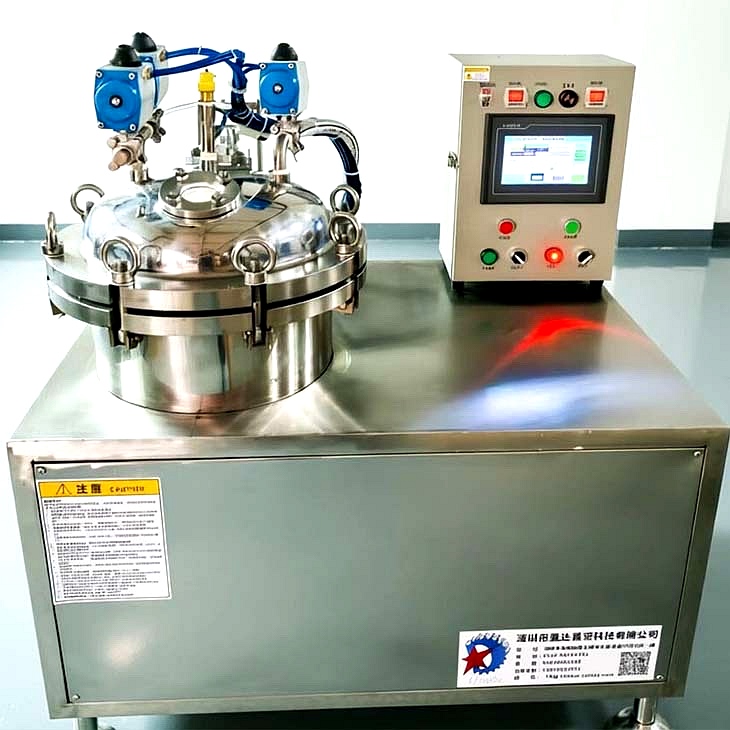
这类工件我们一般建议先拿样件在实验缸上跑一遍,把增重率和气泡情况摸清楚,再定量产缸体容积,比拍脑袋估容积稳妥得多。
小试记录清单(这张表就是日后放大标定的基准):
漆种、牌号与固含量
粘度-温度曲线取样点(至少三个温度点)
真空度分段读数(粗抽终点、精抽终点、保压起点)
保压时间与回漆方式
工件浸漆前后增重率
绝缘电阻与耐压初测值
环境温湿度与漆液开罐时间
每一炉的装填率(工件体积占罐容的比例)
三、从小试到量产,这五类参数必须重新标定
罐体变大之后,真空浸漆设备有五类参数必须按新的装载条件重新标定,照抄小试记录,是放大失败的主要原因。
先说真空系统。罐体体积放大几十倍,只看泵功率没用,要看抽速曲线和罐容的匹配:同一台泵,抽大罐到-0.095MPa上下所需的时间会明显拉长,粗抽、精抽两段式的分段节奏也要重排。
加热系统跟着变。装载量上去后热容变大,升温时间滞后,罐内温度均匀性也变差,需要按实际装载量核算加热功率,并在罐体多点布测温点。
浸漆与保压时间更没法直接换算。装填率高了,漆流通道窄了,时间不是线性外推的事,要分段试浸,以增重率达标为准逐步修正。
漆液管理是日常活。循环漆每班测粘度,按粘度-温度曲线补加稀释剂,并设定过滤回用节奏。粘度为什么影响脱泡,站内有一篇脱泡设备的加热与粘度控制讲得比较细。
再往下是节拍与回漆滴干。自动回漆的速度影响工件挂漆厚度,滴干时间影响漆膜一致性,都要按量产工件的结构重新调。
小试 vs 量产参数差异对照表——右列就是标定动作,标定完一项勾一项:
| 参数项 | 小试的典型做法 | 量产要重新标定的原因 | 标定方法 |
|---|---|---|---|
| 真空度与抽气时间 | 单泵直抽,几分钟到位 | 罐容放大,抽气体积成倍增加 | 粗抽与精抽两段式,记录保压曲线 |
| 保压与浸渍时间 | 按小试件实测 | 装填率高,漆流通道变窄 | 分段试浸,以增重率达标为准 |
| 加热与工件温度 | 少量件随炉升温快 | 装载热容大,升温滞后、均匀性差 | 按装载量核算功率,多点测温 |
| 漆液粘度 | 新漆开罐即用 | 循环漆溶剂挥发,粘度上漂 | 每班测粘度,按曲线补稀释剂 |
| 工件预热 | 几件样件随手烘一下 | 批量件潮气总量大 | 按批次预热除湿并记录 |
| 回漆与滴干 | 手动倒漆、自然滴干 | 自动回漆速度影响挂漆厚度 | 调回漆阀开度,标定滴干时间 |
| 生产节拍 | 单件慢做,不赶产量 | 固化、出料环节要衔接 | 按含浸-滴干-固化全流程排产 |
这张表建议打印出来贴在设备旁边,每标定完一项就填上实际值,连续跑三批稳定了,放大才算完成。表格的框架来自我们历年为客户做放大标定的现场记录:数值随漆种和工件变化,但参数项和标定顺序是通用的,直接当作业指导书的骨架也能用。
四、绝缘漆、浸油、灌封:三条路线放大时各差在哪
放大路径取决于工艺路线:绝缘漆含浸、浸油、胶料灌封,走的是不同的真空浸漆设备组合,不能一概而论。
绝缘漆含浸:从实验缸走到成套产线
缸数怎么定?产量低、换型频繁的,单缸够用;两班倒、产量稳定的中型厂,双缸交替——一缸含浸、一缸出料,节拍就顺了;产量大、品种相对固定的,可以考虑自动浸漆设备,甚至流水化布置。设备形态上,从带人工上下料的单缸机,到全自动真空含浸机,自动化程度越高节拍越可控,但换型灵活性会下降,这个取舍要结合自己的产品结构来做。选型资料可以从真空浸漆机机型参考入手,各家把参数摊开对比,心里就有数了。
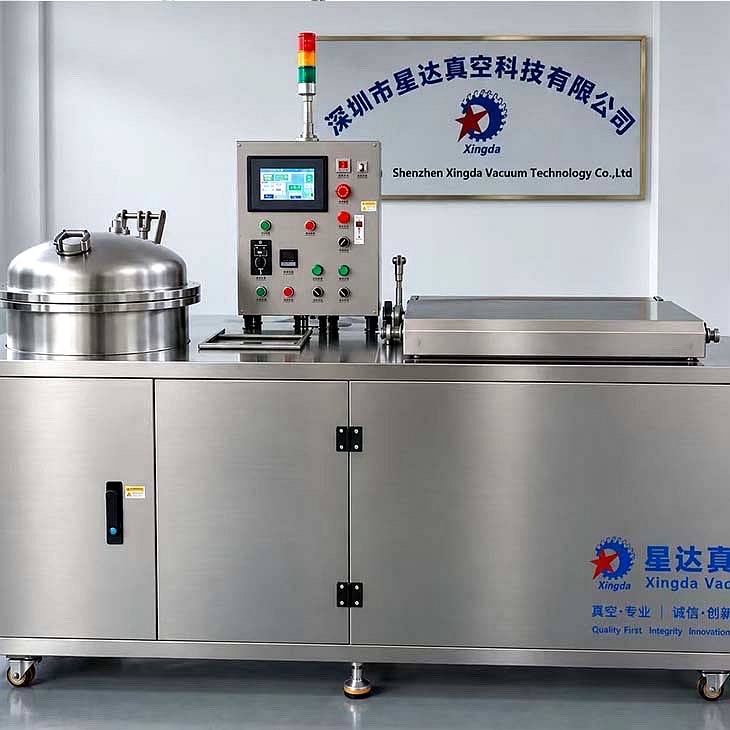
放大之后常见的成套配置长这样:含浸缸、烘干箱与控制柜做成一体,含浸完直接转固化。
浸油路线:判定指标换成了含油率
粉末冶金含油轴承、五金件防锈这类工件,用的是全自动真空浸油机,放大后浸油时间、过滤精度、甩干或沥油的节拍都要重标。判定指标也从增重率换成了含油率。口径一换,设备配置的侧重点自然跟着变。
胶料与浆料:脱泡分散是一个独立工位
胶料、浆料路线,脱泡分散在放大后是一个独立工位,不能省。浆料放大后如果要独立分散工位,可以直接看这台树脂真空分散机。漆液和胶料自身的除气质量,直接决定浸出来的膜里有没有气泡。这台真空脱泡搅拌机的搅拌桶配真空密封盖,搅拌与抽真空同步做,高粘度物料也压得住:

高粘度胶料的放大验证尤其建议先试样:拿你现用的胶料到设备厂打一轮脱泡对比,看气泡率和出料状态,再决定配多大规格,比隔着屏幕报参数靠谱。
烘干衔接:别让固化拖住整线
含浸节拍提上去了,固化产能跟不上,整线还是卡在烘干这一环。烘箱温度曲线怎么跟漆种匹配,站内有一篇浸漆后的固化烘干衔接写得更细,可以对照着排产。
五、放大后如何验证"量产达到小试水平"?
验收不看肉眼,看指标:增重率、绝缘电阻、耐压、气泡率和批次一致性——这五项里少任何一项,验收都过不了。
方法上有个简单有效的做法:小试留样。小试阶段封存几件标准样件,量产头一批在同等条件下浸完,两批一起送第三方检测做对比,数据摆在一起,达没达到小试水平一目了然。
连续跟踪也别省。放大后的头几批,每批记录真空度曲线、升温曲线和漆液粘度,批次之间的漂移趋势比单批读数更能说明工艺稳不稳。浸漆合格判定与验收的具体口径,站内有一篇浸漆合格判定与验收可以直接参照。
量产验证判定清单:
增重率:与小试留样同条件对比,偏差在自定允差范围内
绝缘电阻:按产品常规测试条件逐批复测
耐压测试:按行业通行做法做耐压试验并记录
气泡与针孔率:抽检目测或放大镜检查,统计比例
批次一致性:连续三批以上关键指标的波动趋势
设备侧:真空保压曲线、升温曲线每批存档
漆液点检:粘度、过滤状态按班次记录在案
按行业通行做法,压力容器类罐体出厂前要做保压与气密性检测,绝缘效果以耐压和绝缘电阻测试为准,耐压试验的通用依据可参照GB/T 755-2019《旋转电机 定额和性能》。建议把这些验收口径写进采购技术协议,而不是口头约定"通电正常即交付"。
六、四个反复出现的失败场景,以及怎么避开
这四个场景在客户车间里反复出现,提前规避比事后返工划算。
场景一:直接照搬小试时间与真空度。罐体、装填率都变了,参数没变,结果是外层浸透了、芯部没吃到漆。规避办法就是按第三节的对照表逐项重标,别嫌麻烦。
场景二:批量工件跳过预热除湿。小试几件随手烘一下还行,批量件潮气不除,气泡成批出现。预热温度与时间怎么定,站内有一篇浸漆前工件预热与除湿专门讲这个环节。
场景三:循环漆不测粘度、不过滤回用。三班之后粘度上漂、杂质回罐,漆膜发花、针孔变多。建立每班粘度点检和过滤回用的节奏,是量产线的必修课。
场景四:罐体选型过大或过小。罐子过大,抽气时间长、漆液存量大,运行成本难看;过小则装不下模具或单批产量。有效容积要按工件三维尺寸加安全余量核算,而不是拿别人家的罐径照抄,变压器单缸自动机型的容积参数这类资料可以拿来对照。我们碰到过客户照抄同行罐径采购,结果模具放不进去、整罐返工的情况——有效容积这一步宁可先算一遍,也别省。
七、常见问题(FAQ)
小试合格为什么量产就不行?
主要因为装填率、漆液状态、热负载三类变量在放大后都变了,小试参数直接照抄就会失准。把参数逐项重标之后,量产是可以把小试水平稳定做出来的。
量产设备是不是直接买个大罐就行?
不是。罐体放大后抽速、加热功率、节拍都要重新匹配,还要考虑换型频率。建议先按工件尺寸和产量核算有效容积,再定缸数与自动化程度。
放大后怎么证明质量达到小试水平?
用小试留样与量产首批同条件对比,看增重率、绝缘电阻、耐压和批次一致性。连续三批指标稳定,才算放大验证通过。
回到开头老周那罐漆——问题多半不在罐,在没重标的参数。写到这里把话收拢:对真空浸漆设备而言,工艺放大是参数工程,不是单纯的设备买卖。小试记录做得细,放大标定就有依据;验收口径定得清,量产质量就有底线。深圳市星达真空科技有限公司从2007年入行做真空设备定制,光明区生产基地常年服务高校实验室和电机、汽车电子方向的工厂客户,小试到量产这条路上踩过的坑,多数都能提前替你想到。无论是含浸设备、浸油线还是脱泡辅机,按新装载条件重标参数的思路是相通的。手上正好有跑通了小试、准备上量的工艺,不妨带上漆种和样件来做一轮试样验证——比看十篇选型文章都实在。