

树脂绝缘漆存放一段时间后变稠,不等于真空浸漆机就不能自动进液了。能不能继续稳定生产,取决于三件事:粘度与固体含量是否分开测准,全自动真空含浸机的液位检测能否识别稠漆,以及进液前有没有把铁屑、凝块和挥发损失管住。我们在含浸设备上处理过不少这类工况,下面按「先测、再调、后固化」的顺序说清楚。我们是设备供应商,立场谈不上中立,参数都来自官网公开的机型资料,仅作具体工况下的参考。
变稠之后,先分清是粘度变了还是固体含量变了
车间的直觉判断常是「胶稠了就加点稀释剂」,但粘度和固体含量描述的是两回事。粘度反映流动阻力,受温度、树脂状态、溶剂挥发和杂质影响;固体含量反映漆液里成膜物质所占的比例,关系到一次浸渍能留下多少漆膜。粘度升高时,固体含量未必同步升高;溶剂跑掉一截,固体含量上去了,流动性却变差,工件缝隙反而更难被填满。
我们在惠州小电感全自动双缸浸漆机的项目里就碰到过:客户把绝缘漆换成树脂体系,存放后漆液变稠,仍希望保留自动进液。解决思路不是把泵加大,而是让液位检测同时支持非接触式与接触式两种结构,稠漆状态下也能判断液面是否到位。这说明自动浸漆设备的适应边界,往往由检测和过滤环节决定,不只由真空泵决定。
图:星达双缸小电感全自动浸漆机,双缸配存液槽,前置过滤减少铁屑进入漆液。
测准状态:三个动作,别凭手感
统一温度再测粘度。 同一桶漆在车间早晚测出的数值可能差一截,先约定取样温度,再记录粘度读数,数据之间才有可比性。不同漆种、不同温度下的读数不要横着比。
固体含量按漆厂给出的检测方法做。 常规做法是取样称量,按漆液说明规定的条件烘干后再称量,用两次质量差与取样质量之比来表述;具体温度和时间以漆厂技术资料为准,别照搬别家的曲线。
看有没有杂质和凝块。 小型电感浸漆常带铁屑,漆液回收再用时尤其明显。我们在双缸机上配前置过滤,目的就是让第二次使用的树脂漆保持干净;存漆槽可活动移出,清洗换漆更方便。
| 现场现象 | 更可能的原因 | 优先动作 |
|---|---|---|
| 进液到位时间变长 | 漆液温度偏低、粘度升高 | 统一测温条件,记录进液时间变化 |
| 液面检测反复误判 | 树脂稠化、液面波动 | 切换或组合非接触式与接触式检测 |
| 工件缝隙浸不透 | 粘度高、渗透阻力大 | 复核真空度与保压时长,必要时小试 |
| 回收漆有颗粒 | 铁屑、凝块混入 | 前置过滤,清理存漆槽 |
| 膜厚波动、挂漆不均 | 固体含量变化、液位不一致 | 测固含,核对升降液位设定 |
表:漆液变稠后的常见现象与调整方向(表宽按后台限制设置)。
设备侧怎么配合:液位、过滤与配方一起看
河南变压器自动真空含浸设备配了存漆槽,产品全部浸没,进液由液位自动检测:到位后自动停止进液并关闭阀门,浸漆时间可按工艺设定,到点自动排液、滴漆、排真空。这类结构对稠漆的容忍度更高,因为液位判定不再依赖人工看窗。该机型可存储五百多种配方,换产品时调用对应程序即可。
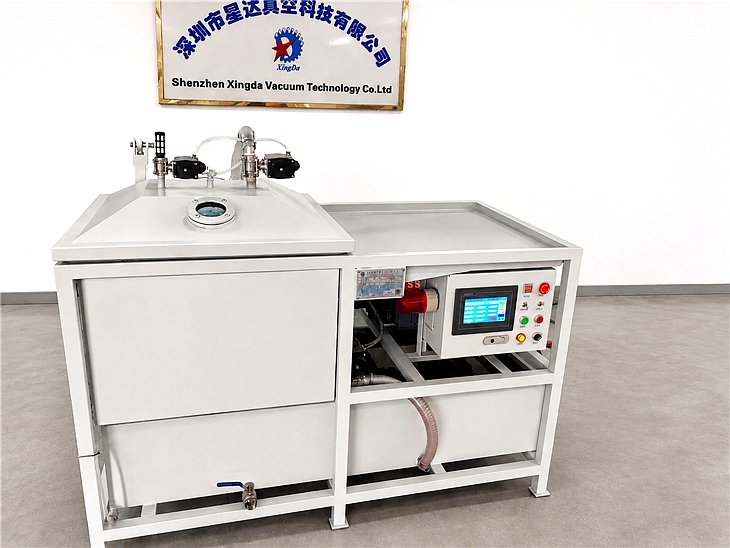
图:星达自动真空含浸设备,存漆槽与浸漆缸分置,便于液位控制与清洗。
液位高度本身也能成为工艺变量。变压器单缸自动真空含浸机用步进电机控制升降盘,不同产品对应不同的液面高度,避免一次设定套用全部工件。另一款全自动双缸不锈钢真空含浸机的真空度标为 -0.080MPa 及以上,支持二次自动抽真空、含浸时间自由设定和排气过滤回收,还可按需求扩展加热、冷却、搅拌功能。双缸小电感机型的负压设计为 -0.01MPa,使用压力 -0.095MPa,这些数字属于该工况的配置,不能当成通用工艺值照抄。
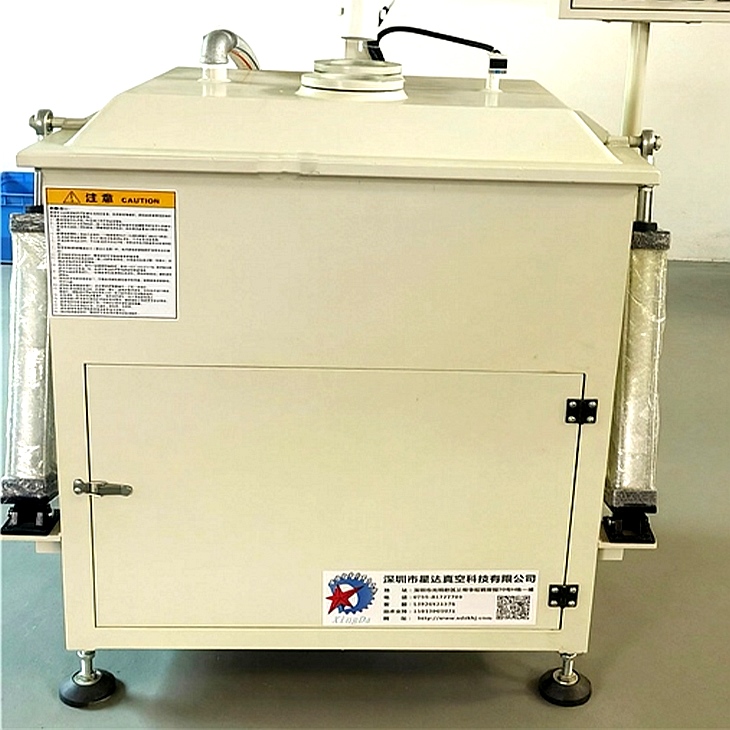
图:星达变压器单缸自动真空含浸机,数显真空压力表配合可调升降液位。
工艺窗口怎么定:小样记录,再谈放大
建议按四步走。1)固定取样温度和检测方法,记录当前粘度、固体含量与漆液批次。2)用少量同规格工件跑一轮,记录进液到位时间、真空度、保压时长、排液后的增重情况。3)只改一个变量复跑,比如延长保压或微调液位高度,比较结果差异。4)把稳定的组合写成配方存档,量产时按配方调用。
真空只是其中一环。漆液自身容易裹气泡的,可先经真空脱泡机或真空脱泡箱处理;高粘度、多组分树脂需要边混合边除泡的,真空脱泡搅拌机与真空搅拌机更合适。浸漆完成后的滴漆、擦拭与固化,可用真空浸漆烘干机连成产线,减少人工周转。至于清洗环节,真空振动清洗机主要面向五金压铸件和电镀件,别和线圈换型清洗混为一谈。
相关判断可继续看:《小试合格量产却浸不透?真空浸漆设备工艺放大要重标的五类参数》(news-1184669)、《真空浸漆后怎么判断合格?漆膜增重率、绝缘电阻与验收方法详解》(news-1184645)、《真空浸漆后表面还是有气泡和针孔?》(news-1184600)。漆膜发黏、流挂的固化问题见《真空浸漆后漆膜发黏、流挂怎么办?》(news-1184617)。
采购前该问厂家的五个问题
液位检测是接触式、非接触式,还是两种都支持?稠漆状态下怎么判定到位?
有没有前置过滤?存漆槽能否移出清洗,换漆要多久?
真空度、保压时间、含浸时间和升降液位能否分别设定并存储为配方?
能否带我们的漆样和工件做小试,输出进液时间、增重情况记录?
后续若要加热、冷却或搅拌,结构上是预留接口还是要整机改造?
把这五个问题问完,基本能判断一台真空浸漆设备是真能消化稠漆工况,还是只在理想漆液下跑得顺。
常见问题 FAQ
问:漆变稠了,直接加稀释剂行不行? 先测固体含量再决定。稀释剂会改变成膜物质比例,影响膜厚和绝缘表现,调整后要重新走小样验证。
问:固体含量高就一定更好吗? 不能这么理解。含量高会带来挂漆量和膜厚变化,缝隙填充还要看粘度和真空渗透,几项参数要一起看。
问:双缸机型适合所有换漆频繁的工厂吗? 双缸把存漆和浸漆分开,清洗与换漆更从容,但占地和投入也更高。产量小、漆种单一的场景,单缸配可调升降液位也够用。
问:全自动真空浸油机和浸漆机的液位逻辑一样吗? 思路相近,介质不同。浸油更关注油的回收与甩干,具体参数要按工件和油品重新标,不宜直接套用浸漆配方。