

在电机、变压器、电感线圈、新能源汽车驱动电机等行业的采购环节,"报价差异为什么这么大"几乎是每个采购负责人都会遇到的困惑。同样是全自动真空含浸机,便宜的几万元就能拿下一台小型单槽装置,贵的多工位自动化生产线要上百万元,配置单上密密麻麻的参数,让不熟悉这个行业的人很难判断"贵在哪里、值不值"。
价格差异背后,往往是完全不同的品质标准——罐体钢材有没有做过严格的压力测试、控制系统稳不稳定、厂家有没有真正的非标定制研发能力,这些才是决定一台设备能不能稳定运行十年以上的关键。本文从工艺原理出发,拆解这类设备的核心配置,梳理影响价格的关键变量,并结合行业工艺参数,帮企业在采购时看懂价格背后的门道。
一、全自动真空含浸机是什么,能解决什么问题
真空含浸(Vacuum Pressure Impregnation,简称VPI)指的是把工件放入密闭罐体后先抽真空、排出内部空气与水分,再引入绝缘漆或树脂加压浸渍,最后固化成型。VPI工艺的核心价值在于,能让绝缘漆快速、均匀、彻底地渗透到线圈的每一个细微孔隙中,从而提升绝缘性能、降低振动噪音和温升——这是传统浸泡式浸漆工艺很难做到的。
跟半自动或人工含浸设备比,全自动设备的上下料、抽真空、加压、回收余漆、固化等环节全部由PLC程序自动完成,操作人员基本只需要上下料。
这类设备常见于高低频变压器、电抗器、电感线圈、镇流器、继电接触器、中小型及微型电机定转子绕组、金属膜电容、电解电容树脂填充等场景,近几年新能源汽车电机的真空含浸需求增长得尤其快。
二、影响价格的核心因素
1. 罐体规格与产能设计
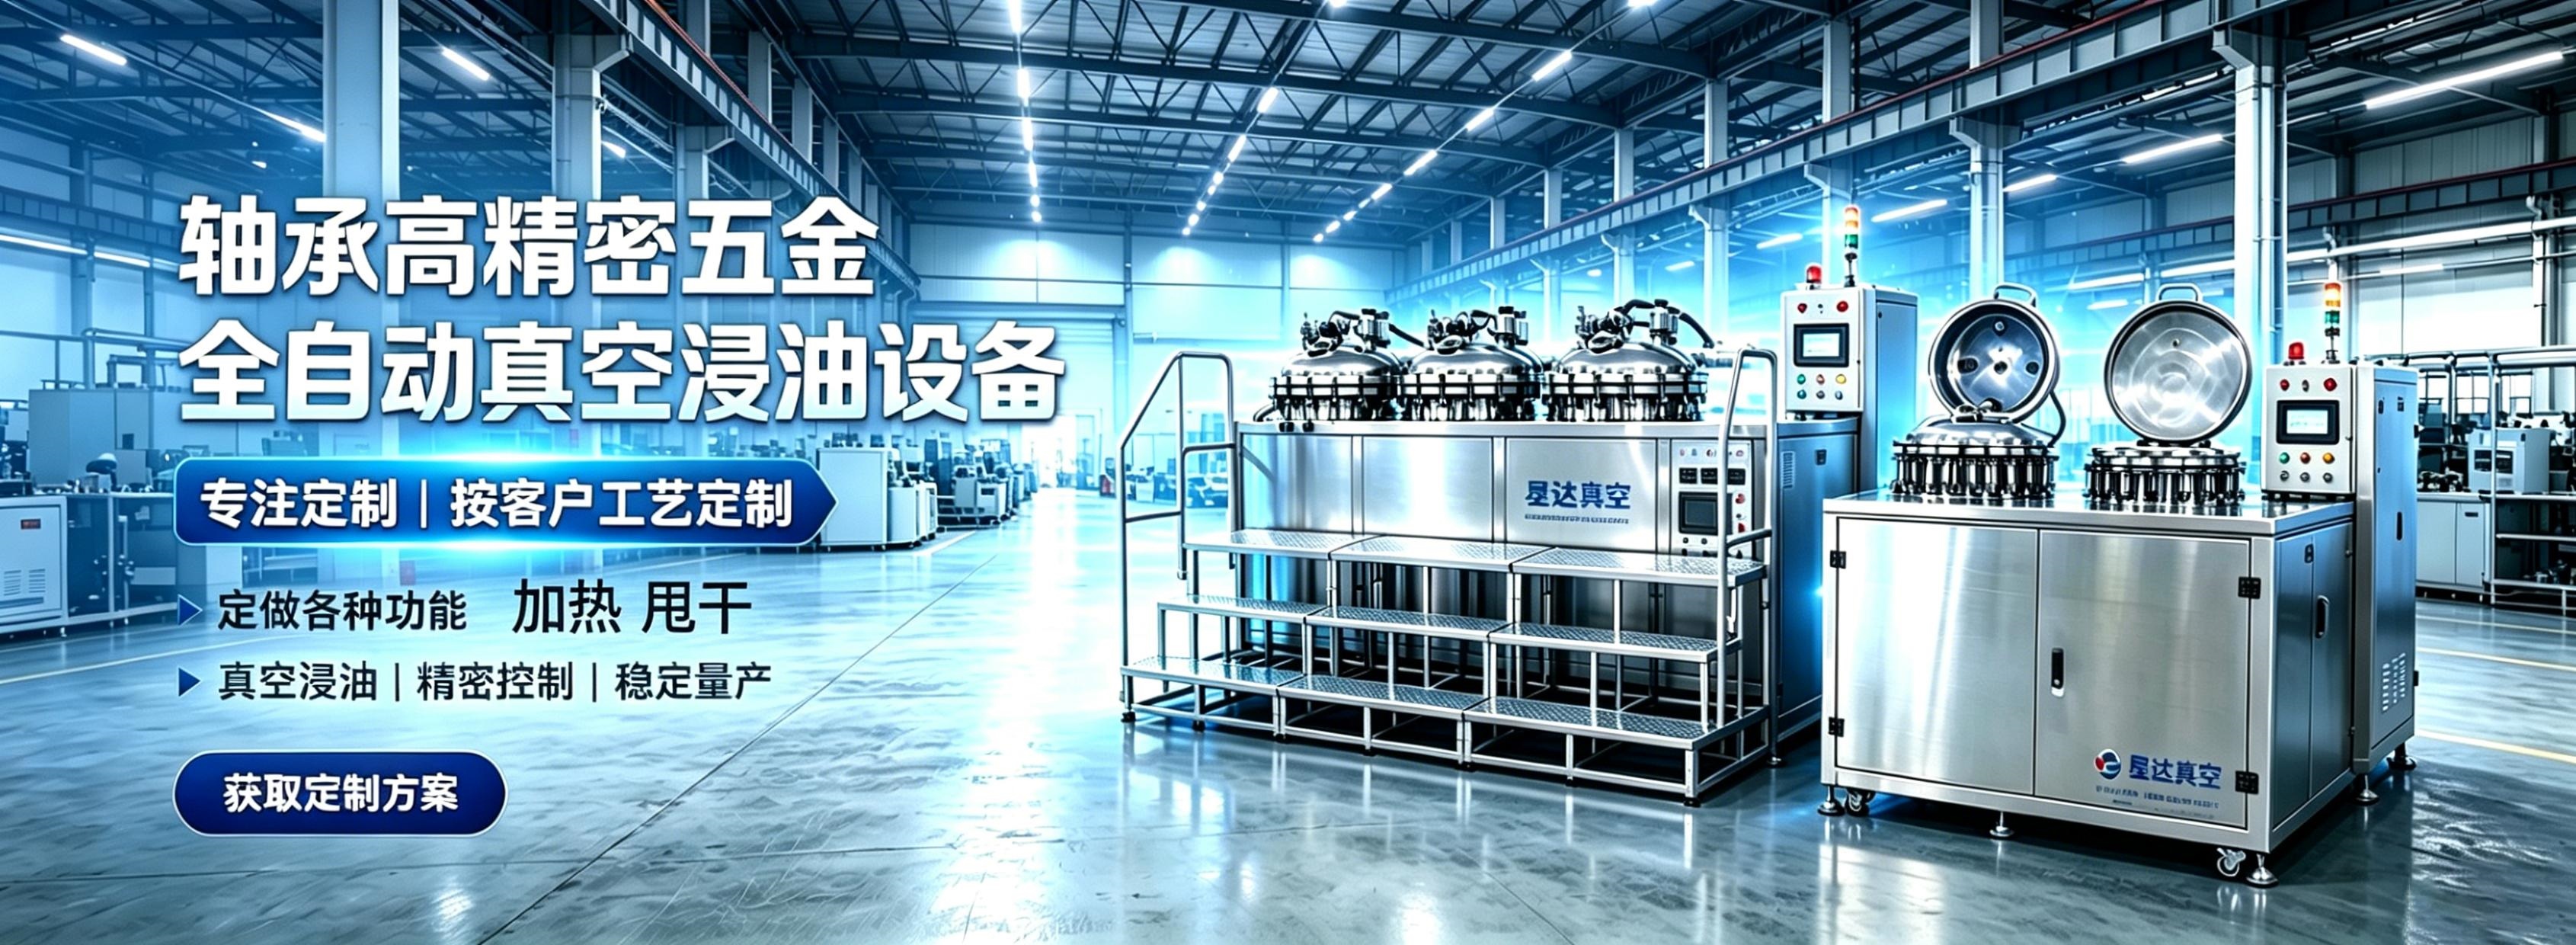
罐体尺寸直接决定单批次能处理多少工件。比如小型变压器真空浸漆设备,罐体规格大约700mm×700mm×400mm,配独立存液槽存放绝缘漆;而面向大批量电感线圈生产的连续浸漆生产线,会采用多工位流水结构,配合机械手自动抓取、真空浸漆缸自动升降开盖等功能。罐体越大、工位越多,钢材用量、焊接与压力测试的工时、配套机械结构的复杂度都会跟着上升,价格自然水涨船高。
2. 自动化与控制系统
PLC品牌选西门子、三菱还是国产品牌,有没有触摸屏交互界面、机械手上下料、真空罐自动感应升降开盖、含浸液自动回位——这些功能模块直接拉开成本差距。部分高端产线还能和MES系统对接,实时记录真空度、浸渍时间、固化温度等工艺参数并可追溯,这对有质量体系认证要求的企业很重要,也是报价差距的关键因素之一。
3. 核心部件品牌与真空度指标
真空泵是整套设备的"心脏",品牌、极限真空度和抽气效率直接决定浸渍效果。行业里常见的做法是用旋片泵和罗茨泵串联组成真空机组,中间加冷凝器回收挥发性气体,机组前端配重量阀,防止真空阀门损坏后气体倒灌损伤真空泵。实际工程中,罐体真空度普遍要求在-0.095至-0.098MPa之间,真空泵功率根据罐体容积在0.75-1.5kW不等,电压多为380V三相电。真空度要求越高、密封可靠性要求越严,密封材料(比如氟橡胶唇形密封圈)、阀门(比如DN150气动球阀)的等级也会跟着提高,价格随之上涨。
4. 罐体材质与压力容器安全标准
真空含浸罐体属于承压设备,正规厂家会按《钢制压力容器》(GB150)标准设计制造,并需要有资质检验机构出具的压力容器合格证。罐体材质用304不锈钢还是316L、法兰是不是动圈错齿结构、罐盖是液压、气动还是手动开启、有没有松盖安全保护装置(确认罐内无压力才能开盖)——这些安全设计都会直接反映在报价单上。如果用的是易燃性绝缘漆,防爆电气设计还会带来额外成本。
5. 固化工艺与温控系统
多数电机绕组类VPI工艺要求固化温度达到150℃甚至更高,用Class H级环氧树脂浸渍漆填充绕组空隙来提升导热性能和机械强度。这就意味着设备需要配套导热油加热系统或电加热烘箱模块,温控精度、升温速率、保温均匀性都会成为配置差异点。像面向新能源汽车电机市场的双烘箱并行设计,让浸渍和凝胶工艺在不同烘箱同时处理以提升效率,这类高集成度方案价格明显比单缸设备高。
6. 品牌产地与售后服务
国产真空含浸机厂家不少,市场竞争也充分,但真正具备非标定制研发能力、能按"下料—剪板折弯—焊接—压力测试(24小时保压)—电控总装"完整流程制造的厂家并不算多。进口设备或国际品牌模块化产线的报价通常明显高于国产设备,但扎实的国产厂家完全能在稳定性和使用寿命上接近甚至媲美进口水准——差异更多体现在品牌溢价上,而不是实际品质的差距。

三、设备配置方案参考(仅供选型参考,具体以厂家实际报价为准)
入门级单槽含浸装置:适合中小批量变压器、电感线圈浸漆,手动或半自动上下料,真空泵功率较小,投入门槛低,适合预算有限、产量不大的中小企业。
标准型全自动真空含浸机:配PLC自动控制、真空罐自动升降开盖、含浸液自动回位,适合中等批量、对一致性有一定要求的电机、变压器生产企业。
高端定制含浸生产线:多工位流水线、机械手自动抓取、MES数据对接、双烘箱并行固化,适合大批量、高质量一致性要求的新能源汽车电机、高压电机等场景,投资规模也很可观。
建议采购前先明确产量需求、工件规格、绝缘漆类型、是否需要防爆设计,再向多家厂家索取针对性配置报价,避免用同一份预算笼统比较不同档次的方案。
四、投资成本与回报分析
评估投资时,除了设备本身的一次性采购成本,还要综合考虑安装调试费用、厂房及电力改造费用、真空泵和密封件等耗材的更换周期成本、绝缘漆或树脂原料的长期消耗,以及操作和维护人员的培训投入。跟传统浸泡式浸漆工艺比,真空浸渍能大幅缩短浸泡时间、减少材料损耗,同时提升产品绝缘性能和使用寿命,从而降低后期因绝缘失效导致的售后维修成本。对产量较大、产品附加值较高的企业来说,全自动设备前期投入虽然更高,但通过提升良品率、缩短工艺周期、减少人工干预带来的长期成本下降,往往能在合理周期内收回增量投资。
五、如何挑选合适的含浸设备厂家
采购全自动真空含浸机,本质上是在找一个能长期合作、共同解决工艺问题的技术伙伴,可以从这几个角度综合评估:
品质——制造工艺经不经得起长期承压考验?优先核实厂家有没有压力容器设计制造资质及相关合格证明,并要求提供真空度、加热温控、密封材料等关键参数的书面配置清单,而不是一份笼统报价。
研发——能不能针对具体工件做非标定制?不同工件的形状、材质、绝缘漆粘度差异很大,标准化产品往往难以完全匹配实际生产需求。有非标定制能力的厂家,能根据客户的工件规格、产能目标和绝缘漆特性,重新设计罐体尺寸、真空度参数和自动化流程,而不是简单套用现成方案。
服务——交付之后的支持才是长期价值所在。质保条款、备件供应周期、是否提供驻场调试和工艺培训,这些细节直接决定设备投产后的稳定性和故障响应速度。
总拥有成本——算总账而不是只看采购价。结合自身产量规划,选留有一定产能扩展空间的方案,避免短期内因产能不足重复投资;同时把设备使用寿命、良品率提升、维护成本这些长期因素折算进总拥有成本(TCO)里,而不是只比较到手价格。
六、常见问题
全自动真空含浸机一般多少钱?
价格跨度较大,从几万元的小型单槽含浸装置到上百万元的多工位自动化生产线都有,具体取决于罐体规格、自动化程度、核心部件品牌以及是否需要非标定制。
含浸设备的真空度需要达到多少才算合格?
不同工艺要求不同,常见的电机、变压器绝缘浸渍案例中,罐体真空度多要求在-0.095MPa至-0.098MPa之间,具体应以工艺文件和产品绝缘性能测试结果为准。
国产含浸设备和进口设备使用寿命差别大吗?
两者在核心部件选型(比如真空泵、密封件品牌)、制造工艺一致性上可能有差异,关键还是看厂家在制造细节和研发投入上是否真正用心,而不是简单看"国产还是进口"这个标签。
中小企业适合选全自动含浸机还是半自动设备?
产量不大、预算有限的话,半自动或入门级单槽装置性价比更高;如果对产品一致性要求高、产量较大,全自动含浸机能通过减少人工干预、提升效率带来更好的长期回报。
设备日常维护成本高不高?
主要维护成本集中在真空泵保养、密封圈更换(常规使用周期约1年左右需检查更换)、过滤器清洗等环节,属于常规工业设备维护范畴,整体可控。
采购时要重点核实厂家哪些资质?
建议重点核实压力容器设计制造资质、检验机构出具的合格证、以往同类工件的成功案例,以及是否能提供完整的电气安全和防爆设计方案(如涉及易燃性绝缘漆)。
结语
全自动真空含浸机的价格不是单一维度决定的,罐体规格、自动化程度、核心部件、材质与安全标准、固化工艺,每一项都在往报价单上叠加权重。与其直接比总价,不如先想清楚自己的产量、工艺要求和预算区间,再让厂家提供细化到部件品牌和参数的配置清单。
随着新能源汽车驱动电机需求持续增长,行业对含浸设备的效率和一致性要求也在提高,多工位、模块化的产线设计可能会逐渐从"高端定制"变成更多中型企业的常规选择,这也是采购决策时值得提前考虑的一个变量。
参考资料:
1. 深圳市星达真空科技有限公司,全自动连续真空浸漆设备/小型真空含浸机产品资料,中国制造网
2. 首钢集团有限公司矿业公司协力公司真空压力浸漆设备采购公示信息
3. 复材云集,真空含浸机全自动产品技术说明
4. DirectIndustry 浸渍机产品信息(模块化含浸生产线案例)
5. 《钢制压力容器》GB150 国家标准
6. Vacuum Pressure Impregnation (VPI) 工艺相关行业技术资料