

电机、变压器、电力电容器这类电工产品在生产过程中,绝缘处理环节做得好不好,很大程度上决定了产品的使用寿命和运行稳定性。不少工厂在做工艺升级时都会卡在同一个问题上:真空浸漆和普通浸漆究竟差在哪?如果打算上一套自动真空浸漆设备,又该从哪几个角度去比选?这篇文章结合公开的行业标准和技术资料,把这两个问题拆开聊一聊。
一、先搞清楚两种工艺分别是什么
普通浸漆,业内也叫常压浸漆或沉浸工艺,操作思路很直接:把预烘干的绕组或工件整体浸入装满绝缘漆的漆槽,靠漆液自身的重力和毛细作用慢慢渗进绕组缝隙,泡够时间后取出滴干、固化。这种方式设备简单、投入低,缺点也很明显——渗透深度有限,遇到绕组排列紧密、缝隙很细的场合,容易出现浸渍不均、内部空气排不干净的情况。
真空浸漆,行业里更常用的说法是真空压力浸渍工艺(Vacuum Pressure Impregnation,VPI)。整个流程大致分两步:
真空脱气:工件先放进密闭浸渍罐抽真空,参考IEC 60034-18标准,真空度通常控制在-0.095MPa~-0.1MPa,持续30-60分钟左右,目的是把绕组间隙里的空气和水分尽量抽出来,减少后续漆膜出现气孔的可能。
压力渗透:保持真空状态下注入绝缘漆,随后根据工件尺寸加压至0.3-0.8MPa,靠压力差把漆液压进细小孔隙里去。
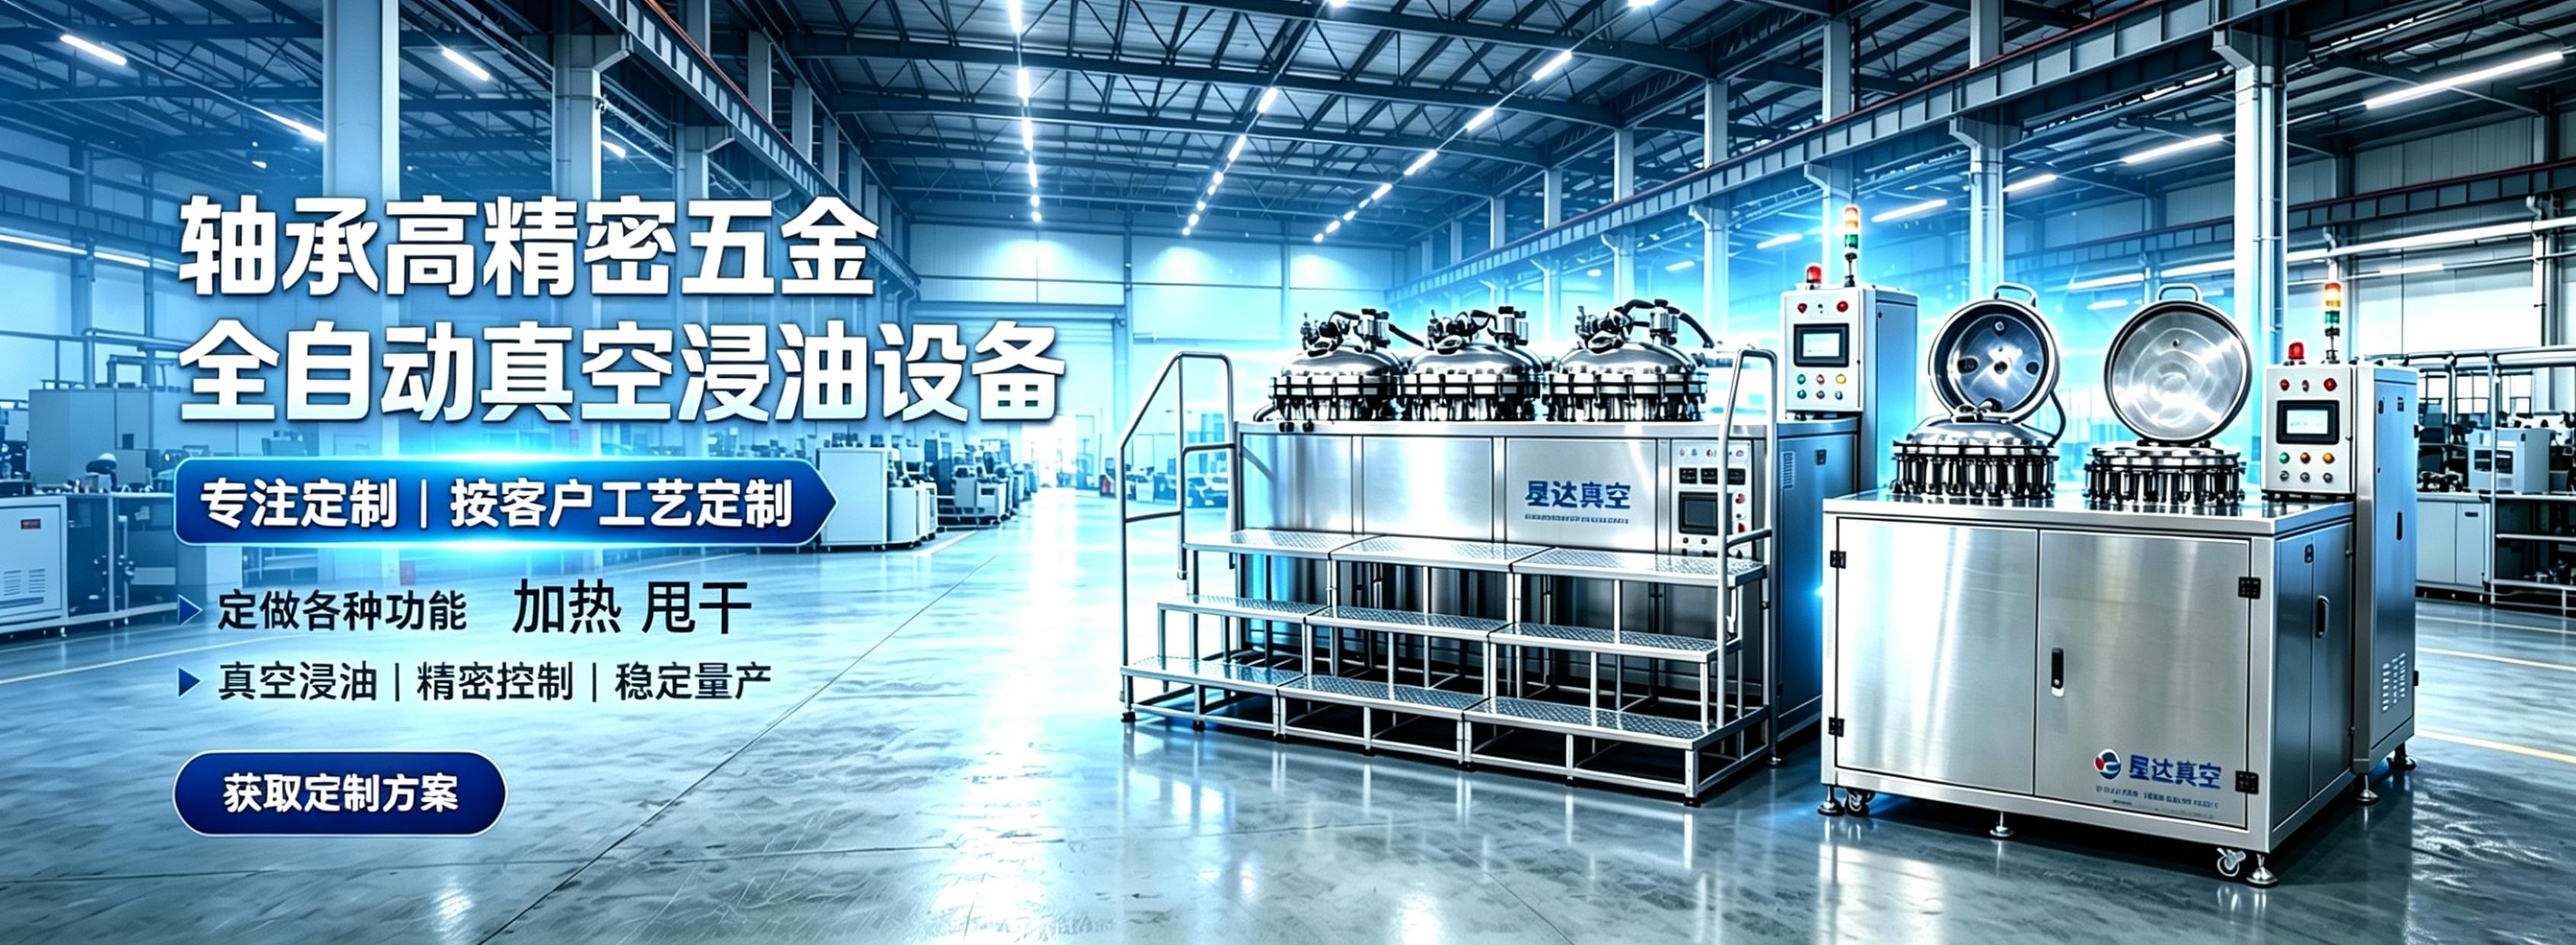
多了这两道工序,真空浸漆设备的结构自然也复杂不少,通常要集成浸渍罐、贮漆罐、真空系统、加压系统、加热/制冷系统和电气控制系统,这也是它和普通浸漆设备最直观的区别——一个是单一容器加人工操作,一个是一整套自动化流程。
二、两种工艺的核心差异
渗透深度和孔隙率:普通浸漆靠自然渗透,遇到0.05mm以下的细小缝隙往往很难填满;真空浸漆在压力环境下漆液粘度会降低,渗透效果明显更好。多份工艺资料给出的数据显示,真空浸漆固化后孔隙率大致能控制在1%左右,常压工艺一般在3%-5%这个区间——这个差距会直接体现在绝缘性能的长期稳定性上,不过具体数值和漆种、工艺参数关系较大,实际以供应商的检测报告为准。
气泡残留:常压浸漆时绕组内部空气不容易被完全排出,固化后漆层里容易留下微小气孔,长期运行下可能成为局部放电的隐患。真空浸漆的脱气环节就是专门解决这一点的,也是它相对普通浸漆最主流的优势所在。
漆液利用率:普通浸漆是敞开式操作,挥发和滴落损耗比较明显;真空浸漆在密闭罐体里完成,回收系统能把多余漆液抽回贮漆罐,利用率更高一些。
生产节拍:普通浸漆多靠人工吊装、反复浸涂,节拍偏慢;自动真空浸漆设备把真空、加压、回漆、固化几个环节串起来,配合PLC控制,更容易实现连续化、少人化生产,适合批量场景。
适用产品:普通浸漆更多用在形状不规则的小五金件,或者对绝缘等级要求不高的产品上;真空浸漆则集中用在高压电机、变压器、电力电容器,以及纸绝缘电力电缆等对绝缘可靠性要求高的电工产品上。
要说明一点:真空浸漆并不是所有场景下都比普通浸漆划算。对结构简单、绝缘要求不高的小功率产品来说,普通浸漆的成本优势依然在,具体升不升级还是要看产品定位和批量。
三、真空浸漆对产品性能的影响有多大
国内针对真空压力浸渍用绝缘树脂已经有专门规范,比如GB/T 15022.7-2017《电气绝缘用树脂基活性复合物 第7部分:环氧酸酐真空压力浸渍(VPI)树脂》和GB/T 15022.8-2017《环氧改性不饱和聚酯真空压力浸渍(VPI)树脂》,这两项标准等同采用了IEC 60455系列国际标准,说明配套的材料体系已经比较成熟,不是什么新鲜工艺。
经过真空浸漆处理的电工产品,实际使用中通常会在这几方面看到改善:绝缘性能更稳定、运行温升有所降低、机械强度有提升、防潮能力增强,长期运行中绕组松动、局部短路这类故障的概率也会相应下降。市场上主流的VPI树脂体系不少,具体选哪一种,还是要看工件材质、耐温等级和固化工艺是否匹配。

四、自动真空浸漆设备怎么选
如果确定要上自动真空浸漆设备,可以按下面几个维度逐一核实:
罐体容积要匹配工件尺寸。先明确自己主要加工什么——中小型电机定转子,还是大中型变压器绕组,罐体直径和深度留够余量,别出现工件放不下或者空间浪费的情况。
真空系统的实际参数是重点。真空泵的抽速、能达到的极限真空度,是否能稳定维持在-0.095MPa~-0.1MPa这个区间,直接关系到脱气效果到不到位。
压力渗透系统最好可调。能在0.3-0.8MPa范围内灵活设置,针对不同工件调整渗透参数,而不是固定死一个压力值。
自动化程度要匹配生产节拍。这也是自动真空浸漆设备的核心价值所在——把真空、加压、注漆、回漆这些环节整合进可编程流程里。选型时重点了解PLC控制逻辑是否成熟、能不能存储和调用多套工艺参数,多品种小批量生产的企业尤其要留意这一点。
配套系统是否齐全。除了浸渍罐本身,贮漆罐、加热系统、制冷系统、排气净化装置、输回漆系统这些辅助模块是否配齐,往往决定了设备长期使用的稳定性和维护成本。
安全和环保表现也别忽略。密闭性够不够可靠、VOC排放能不能控制住、是否兼容水性绝缘漆,这些近几年在选型中越来越受重视。部分厂商的设备资料里会标称适配水性漆方案、耐温等级达到180℃级别,但这类参数建议让供应商提供具体的测试或认证材料,不要只看宣传页上的数字。
供应商的调试和售后能力。自动真空浸漆设备定制化程度较高,比较靠谱的供应商不只是卖设备,还能配合客户做工艺参数联调,这一点建议采购前多做实地考察,别只看报价单。
对中小型电机维修企业或者批量不算太大的场景,也可以关注小型化、模块化的自动真空浸漆设备,在投入成本和自动化水平之间找个平衡点。
五、常见问题
Q1:真空浸漆是不是一定比普通浸漆好? 不完全是。真空浸漆在渗透深度和孔隙率控制上确实更有优势,但设备投入和维护成本也更高。对绝缘等级要求不高、批量较小的产品来说,普通浸漆依然有性价比,需要结合产品定位判断。
Q2:自动真空浸漆设备的真空度一般控制在多少? 参考IEC 60034-18标准,脱气阶段的真空度通常在-0.095MPa~-0.1MPa区间,具体数值还要看工件材质和绝缘漆类型做调整。
Q3:真空浸漆的固化时间大概要多久? 这里容易和脱气时间混淆——脱气阶段一般是30-60分钟,但固化时间是浸漆完成之后的另一个独立环节,主要取决于所用绝缘漆的类型和固化温度:常见的溶剂型漆固化周期可能在几小时到十几小时不等,无溶剂漆一般更短。具体时长建议直接参考所用漆种的工艺说明书,不同品牌、不同配方差异比较大,不建议套用统一数值。
Q4:中小企业适合选购哪类自动真空浸漆设备? 批量不大、产品规格相对固定的,可以优先看小型化、模块化设备,兼顾自动化程度和采购成本;产品种类多、规格差异大的,更要关注设备的压力和真空参数可调范围,以及PLC是否支持多套工艺方案切换。
Q5:真空浸漆设备日常维护要注意什么? 真空泵的密封件和油路要定期检查,贮漆罐和管路要防止漆液结块堵塞,加热和制冷系统的温控精度也建议定期校准,这些细节直接影响设备的长期稳定性。
结语
真空浸漆和普通浸漆各有各的适用场景。真空浸漆凭借更低的孔隙率和更强的渗透能力,已经是中高绝缘等级电工产品制造中的主流工艺;选自动真空浸漆设备的时候,核心还是围绕罐体容积、真空压力参数、自动化程度和配套系统这几块去逐条核实,结合自己的产品结构和生产节拍来判断,而不是盯着某一项参数"越高越好"。
参考资料:
IEC 60034-18(旋转电机绝缘系统评定标准)
GB/T 15022.7-2017、GB/T 15022.8-2017(等同采用IEC 60455-3-1:2003)
《绝缘材料工艺学》相关工艺参数
公开专利文献 CN108282061A、CN110690799A(真空压力浸漆设备结构参考)