

粉末冶金件经压制、烧结后,内部保留大量相互连通的微孔。这些微孔既是含油轴承的"储油仓",也直接影响零件的润滑与密封表现。要让孔隙里吃进足够且均匀的油,常压浸泡往往不够,需要借助真空浸油工艺。
在与轴承、齿轮、五金件生产企业的交流中,深圳星达真空技术团队发现,大家最常遇到的问题集中在三类:浸油不透、批次含油率波动、人工装卸效率低。本文从原理、流程到设备选型,系统梳理粉末冶金件真空浸油的行业知识,并结合星达真空的设备案例,帮助企业判断是否需要引入全自动真空浸油机,以及如何评估各类含浸设备。
一、为什么粉末冶金件需要真空浸油
粉末冶金材料的孔隙率通常在 10%–25% 之间,取决于压制密度和材料体系。孔隙分为开孔(与表面连通)和闭孔(封闭在内部),真空浸油主要作用于开孔部分。
1. 含油轴承的润滑需求
含油轴承依靠孔隙中储存的润滑油,在运转发热时渗出至摩擦面,停机后又被毛细作用吸回,形成自润滑。含油率不足,容易出现早期磨损、噪声增大甚至抱轴。
2. 常压浸油的局限
常压下孔隙内的空气难以排出,油只能浸入表层浅孔,深层孔隙因"气阻"进不去。零件看似浸过油,实际含油量偏低、批次差异大。
3. 真空浸油的原理
先抽真空,排出孔隙内的空气;再在真空状态下使油液淹没零件;破真空时,大气压把油"压"入已排空的孔隙,必要时配合加压保持,提升浸入深度。
关于含油率检测,GB/T 5163-2006 等同采用 ISO 2738:1999,规定了可渗透性烧结金属材料密度、含油率和开孔率的测定方法,企业做浸油质量验证时可参照其称重思路。
二、粉末冶金件真空浸油工艺流程
一套规范的粉末冶金件真空浸油工艺,通常包含以下环节:
工序 | 关键控制点 | 常见问题 |
前处理 | 清洗去除表面油污、粉尘,烘干除水 | 残留水分占据孔隙,影响含油率 |
装料 | 料篮分层摆放,避免叠压、平面贴合 | 接触面孔隙被遮挡,浸油不均 |
抽真空 | 真空度常见控制在 -0.09 MPa 左右,保持数分钟至十余分钟 | 真空度不足或时间过短,孔内残气多 |
注油浸渍 | 油温、黏度适配,油面完全淹没零件 | 油黏度过高,渗入速度慢 |
破真空与保压 | 缓慢破真空,视需要加压保持 | 破真空过快,表面气泡带出油液 |
离心甩油 | 控制转速与时间,去除表面余油 | 甩油过度含油率下降,不足则表面发黏 |
质检 | 称重法测含油率,检查外观与尺寸 | 批次间含油率波动 |
以上为行业常见经验范围,具体数值应结合零件密度、壁厚、油品和设备能力,通过试浸验证后确定。
几个容易被忽视的细节:
油温与黏度: 适当加热可降低油的黏度、加快渗透,但温度过高会加速油品老化,应按油品规格设定。
真空保持时间: 厚壁、高密度零件孔隙细,排气慢,需要更长的保持时间。
油液过滤: 反复使用的浸渍油会混入粉尘和金属屑,堵塞孔隙入口,配备精密过滤能让油品状态更稳定。
三、全自动真空浸油机与半自动含浸设备的差异
目前行业内的含浸设备,按自动化程度大体分为手动、半自动和全自动三类。
对比维度 | 手动/半自动含浸设备 | 全自动真空浸油机 |
操作方式 | 人工装卸料、手动切换阀门或分步启动 | PLC 控制,抽真空、注油、保压、回油、甩油按程序联动 |
一致性 | 受操作人员经验影响较大 | 参数固定,批次间稳定性较好 |
人工成本 | 需专人值守 | 减少人工干预 |
数据追溯 | 多依赖人工记录 | 可存储工艺配方、记录运行数据 |
适用批量 | 小批量、多品种、试制 | 中大批量、连续生产 |
初期投入 | 相对较低 | 相对较高 |
全自动真空浸油机的典型组成: 真空系统(真空泵、阀组、管路)、带加热与液位检测的油罐、料篮输送或升降机构、离心甩油单元、PLC 与触摸屏控制系统,以及超压、液位异常、过载等保护。
一体化结构:把浸油和甩干放进同一台设备
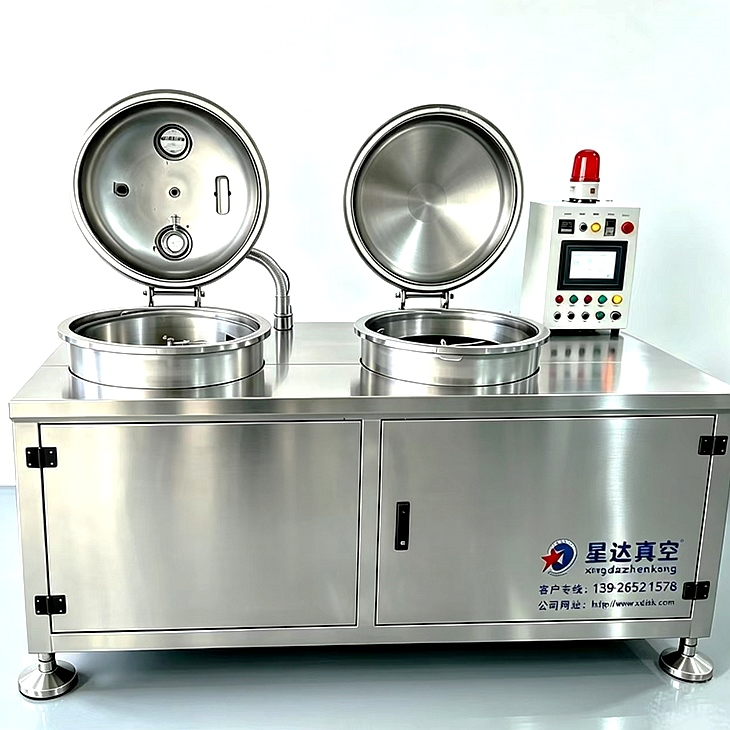
传统做法是浸油与甩干分两台设备完成,中间要转运零件,既增加人工,也容易带来油污和污染。近年一体化设计较为常见。以星达真空的全自动真空浸油甩干一体机为例,设备把真空浸油、离心甩干、自动控温和精密过滤集成在一起,浸油、甩干、油液回收在同一台设备内连续完成,适用于含油轴承、齿轮等既要深度浸油、又要控制带油量的精密工件。
单缸、双缸与三缸的取舍
单缸:结构简洁、占地小,适合产量中等的企业。星达真空为粉末轴承客户配套的单缸全自动真空浸油甩干机,即属此类。
多缸:浸油与存油分缸,节拍更连贯,适合连续生产,例如其三缸自动真空浸油机配有加热、自动开盖和精密过滤装置,面向高精密粉末冶金件。
适用场景提示: 产量较大、含油率一致性要求高、需要数据留存的企业,可优先评估全自动真空浸油机;小批量试制或品种频繁切换的企业,半自动含浸设备在成本和灵活性上可能更合适。
四、含浸设备选型要点
选型时建议围绕自身产品和产能,逐项评估,而不是只看外观或报价。
1. 真空性能
关注极限真空度、达到目标真空度的时间,以及保压时的泄漏率。不同机型的真空能力不同,例如星达真空在产品页中标注,其一款粉末冶金轴承真空浸油机可支持 -0.098 MPa 的高真空环境,而实验型正压力浸油罐则同时具备负压 -0.095 MPa 与约 4 公斤的正压能力。需要加压保持的工艺,可据此选择带正压的机型。
2. 罐体容量与单批装载量
业内选择轴承真空浸油机时,较常见的思路是:首先确认单次浸油的产量,再据此定罐体容积。罐体多为圆形,占地小、装载量相对充足。单批 5 公斤和几十公斤的需求,设备造价与结构差别较大。例如星达真空做过单批约 20 公斤的自动单缸机型,也做过一次可浸 70–80 公斤轴承件的手动单缸甩干一体机型,还有适合试验的 10 公斤小型机型。
3. 油温控制
了解加热方式、控温精度和油液循环方式,温场均匀有助于稳定浸油质量。
4. 控制系统
是否支持工艺配方存储与调用、参数超限报警、生产数据导出,能否对接企业的质量管理系统。
5. 材质与维护
罐体材质(碳钢或不锈钢)、密封件耐油性、过滤器与真空泵油更换是否方便,直接影响长期使用成本。
6. 安全与环保
真空泵排气可能带油雾,应确认是否配有油雾过滤或回收装置;油路设计应考虑防泄漏、防溢出。
7. 非标定制与服务能力
粉末冶金零件的尺寸、批量、车间布局差异很大,标准机型未必完全匹配。具备非标定制能力的厂家,可按零件规格和产线要求调整罐体尺寸、料篮和控制逻辑。星达真空即采用"设计—制造—交付—售后"一站式服务,并在深圳、东莞设有服务网点,便于就近响应。
选择全自动真空浸油设备厂家时,建议要求用自己的零件做试浸,并按 GB/T 5163-2006 的称重方法对比含油率,用实测数据而非宣传资料作判断。
主流评估思路小结: 业内较为常见的做法是从"真空性能、温控、自动化程度、数据能力、服务响应"五项指标对候选厂家逐项评分,再结合试浸结果综合决策。
五、常见问题与优化方向
浸油不均匀: 检查是否零件叠压、真空保持时间是否偏短、油温是否偏低。
含油率偏低: 核查前处理是否烘干彻底、真空度是否达标、甩油参数是否过强。
表面余油多、发黏: 适当延长或加强离心甩油,并检查油品黏度。
批次波动大: 推行固定工艺配方,必要时升级为全自动真空浸油机,减少人为差异。
六、FAQ
Q1:粉末冶金件真空浸油的真空度一般设多少?
常见范围在 -0.09 MPa 左右,具体需结合零件密度和壁厚,通过试验确定,不宜照搬固定数值。
Q2:全自动真空浸油机适合哪些企业?
适合产量较大、含油率一致性要求高、需要生产数据留存的企业,如含油轴承、汽车和家电粉末冶金零部件生产商。
Q3:真空浸油与常压浸油的含油率差距有多大?
差距与零件孔隙结构有关,没有统一数值。孔隙细、壁厚大的零件,真空浸油的优势通常更明显,建议用同批零件做对比,按称重法实测。
Q4:浸油用什么油?如何选择黏度?
应依据轴承工况(转速、载荷、温度)选择润滑油。黏度高,润滑膜强但渗入慢;黏度低则相反,需要在使用性能与浸渍效率之间平衡。
Q5:含浸设备日常维护要注意什么?
定期检查真空泵油位和油质、密封圈老化情况、过滤器堵塞情况,并按周期更换浸渍油,防止杂质和水分带入孔隙。
Q6:小批量生产有必要买全自动设备吗?
不一定。产量小、品种多时,半自动含浸设备或小型实验机型可能更经济;当产量增长、一致性成为瓶颈时,再升级更合适。
Q7:零件尺寸特殊,标准设备不匹配怎么办?
可以考虑非标定制。通常做法是提供零件图纸或实物、单批产量和现有产线条件,由厂家评估罐体尺寸、料篮和自动化方案,再安排试浸验证。
七、结语
粉末冶金件真空浸油的核心,是"排净孔内空气、让油充分浸入、控制表面余油"。工艺上,前处理、真空度、油温和甩油需要协同;设备上,全自动真空浸油机能提升批次稳定性与数据可追溯性,但并非所有场景都必须。建议企业先明确产品要求和产能规划,再带着自己的零件做试浸验证,对比含油率、外观和节拍,由此确定合适的含浸设备方案。
深圳市星达真空科技有限公司起步于 2007 年,2016 年完成品牌升级,长期专注真空含浸、脱泡、搅拌等设备的设计与制造,生产基地位于深圳市光明区。除粉末冶金轴承的真空浸油设备外,产品线还覆盖真空浸漆、真空脱泡、真空干燥等方向,服务电子、电机、五金制品等多个行业。
如果您正在评估含浸设备,希望了解不同机型的差异,或想用自己的零件做试浸,可以通过官网联系:电话 0755-81727703,邮箱 sales@xdzkkj.com。