

电机定子、变压器线圈、电感绕组完成后,都要过浸漆这道绝缘处理工序。早期订单少,人工吊装、浸槽、沥干就够用;订单量上来、客户开始问局放和耐压数据以后,不少企业会开始比较自动浸漆设备和手动浸漆。本文按工作方式、效率、质量、人工成本、选型的顺序梳理两者的差别,并结合真空浸漆工艺给出参考。
一、先分清两个变量:自动化程度和是否抽真空
很多人把"自动"和"真空"当成一回事,实际上这是两个独立的变量。后文质量部分提到的排气、渗透优势,主要来自真空压力工艺;自动化解决的则是参数可控和批次一致的问题。常见的浸漆设备配置可以分为四类:
类型 | 工作方式 | 适用场景 |
手动常压浸漆 | 人工吊装,漆液靠自然渗透 | 试制、小批量、绝缘要求一般 |
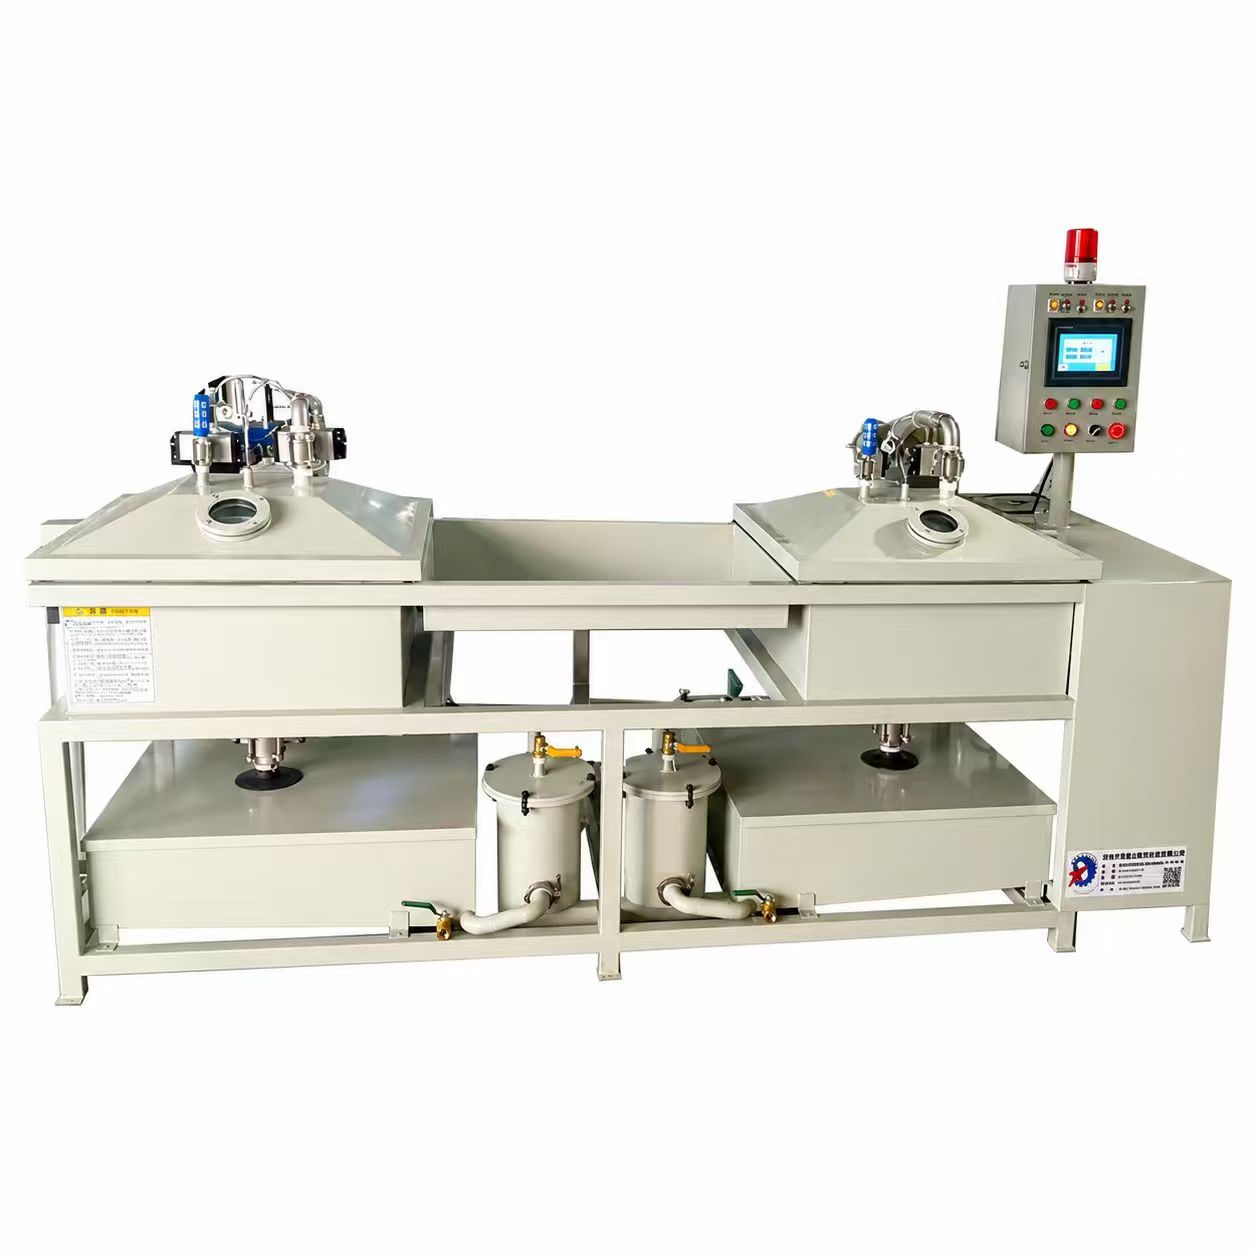
半自动真空浸漆设备 | 抽真空、注漆由设备完成,上下料靠人工 | 多品种、中小批量,有真空工艺需求 |
全自动常压浸漆线 | 输送、浸渍、滴漆按程序连续运行 | 规格固定、批量较大,对渗透要求适中 |
全自动真空压力浸漆设备 | 抽真空、注漆、加压、回漆全程 PLC 控制,数据可记录 | 批量稳定、对填充和一致性要求较高 |
真空压力浸漆的原理:工件放入密闭罐体,抽真空排出绕组缝隙里的空气和潮气,在真空状态下注入绝缘漆,再通入压力,让漆液进入线匝之间和槽内空隙。业内也称真空含浸。带加压步骤的做法,就是常说的电机真空压力浸漆工艺(VPI)。
典型流程如下:
预烘 → 装料 → 抽真空 → 注漆 → 加压 → 回漆 → 滴干 → 固化
手动浸漆则是预烘、吊装入槽、提出滴漆、沥干、入炉固化,浸渍时间、提升速度、滴漆时长主要靠操作工经验把握,换一个班次、换一个人,结果就可能不同。
二、效率对比:批量越大,稳定性越重要
对比项目 | 手动浸漆 | 自动浸漆设备 |
工序衔接 | 靠人工转运,存在等待 | 按程序连续运行 |
批次稳定性 | 受人员状态、班次影响 | 参数固定,批次间波动小 |
多工位并行 | 受场地和人手限制 | 可按多罐、多工位配置 |
夜班与连续作业 | 每班都要配操作工 | 以监控为主,占用人员少 |
换型调试 | 换规格基本不用调机,但靠老师傅经验 | 需要重新设定程序,首次试浸耗时较长 |
适合场景 | 小批量、多品种、试制 | 中大批量、工艺固定 |
单批次周期取决于工件尺寸、漆种、固化工艺和设备配置,企业之间差距很大,这里不给统一的提效数字。更可靠的做法是:用自家两三种典型工件,分别按手动和自动方式各跑一轮,记录实际周期和合格率,再做判断。
三、质量对比:渗透、一致性与可追溯
渗透性。 绕组里有大量细小空隙,手动浸漆时空气和潮气排不干净,容易留下气泡,局部漆液填充不足,端部和层间尤其明显。真空浸漆先抽出空气再注漆,漆液更容易填满这些空隙。
一致性。 真空度、保压时间、加压压力、浸渍时长这些参数,自动浸漆设备可以逐项设定,每批次按同一程序执行,人为差异自然少很多。变压器线圈的层间和端部结构复杂,对渗透条件更敏感,这部分产品对一致性的要求也往往更高。
可追溯。 设备记录的工艺曲线可以随批次留档。整机厂审核或售后出现绝缘问题时,调出当批曲线就能对照,这一点对配套供货的企业很有价值。
漆耗与废气。 自动系统一般带回漆和储漆环节,可监测漆液黏度,减少挥发和浪费;密闭罐体也方便集中收集有机废气。手动开放式浸漆的挥发更难控制,车间气味和漆耗都是常见的投诉点。废气治理可参考 GB 37822-2019《挥发性有机物无组织排放控制标准》,具体要求以当地环保部门为准。
手动浸漆的常见问题。 现场比较多见的有:漆瘤、堵槽、端部流挂、同批次工件吸漆量不均,以及提升过快造成的气泡残留。这些问题和操作手法关系很大,也是不少企业考虑换设备的直接原因。
耐热等级与浸渍工艺。 产品的耐热等级按 GB/T 11021-2014《电气绝缘 耐热性和表示方法》(等同采用 IEC 60085:2007)评定,如 130(B)、155(F)、180(H)。选了高等级的漆料,如果浸渍不到位,漆料的性能就无法真正体现在成品上。
参数参考。 真空压力浸漆的参数范围跨度较大,下表是常见的调试起点,仅供参考,实际应以漆种技术资料和试浸结果为准:
参数 | 常见调试范围(参考) |
真空度 | 几十至几百 Pa |
真空保持时间 | 约 15~60 分钟 |
加压压力 | 约 0.3~0.7 MPa |
压力保持时间 | 约 30~120 分钟 |
质量检测。 浸漆后常见的检验项目有绝缘电阻、耐压试验、局部放电(视产品而定),以及切片观察漆液填充情况。
【待补:一个真实或授权的案例,如某定子产线更换设备前后的合格率、周期变化,注明时间与条件。】
手动浸漆仍有适用场景:试制样件、单件小批、绝缘要求一般的产品,手动方式投入低、调整灵活,不必为了"上设备"而上设备。
四、人工成本与回收期:不只是少几个人
人力配置。 手动浸漆通常要多人配合完成吊装、转运、沥干和清理,还要接触有机溶剂;自动浸漆设备的人员工作集中在上料、设定参数和过程监控。
参考数据。 据统计局 2026 年 5 月 15 日发布的数据,2025 年全国规模以上企业中,生产制造及有关人员的年平均工资为 80739 元,同比增长 2.8%。该数字是单位发放的税前工资口径,不含企业另行承担的社保、公积金等用工成本,实际人工成本通常更高,各地区、各企业差别也明显。
测算示例(以下数字均为假设,仅演示算法)。 假设某条产线引入设备后减少 2 名操作工,只按上述工资口径算,一年约节省 16.1 万元(2 × 80739 = 161478 元),属于偏保守的估计。再设定:返工和漆耗每年减少 2 万元,新增运行成本(电费、维护、耗材、废气处理)每年 3 万元,设备总投入 60 万元,则:
年净节省 = 16.1 + 2 − 3 ≈ 15.1 万元
投资回收期 = 60 ÷ 15.1 ≈ 4.0 年
通用公式如下,可以直接代入自家数据:
年净节省 = 减少人数 × 人均年人工成本 + 年返工与漆耗减少额 − 年新增运行成本
投资回收期 = 设备总投入 ÷ 年净节省
公式里扣减的是运行成本,不是折旧:设备总投入已经全额放在分子里,再扣折旧会重复计算。
设备投入。 全自动真空浸漆设备的价格受罐体容积、真空系统配置、储漆与回漆系统、控制系统、安全配置和废气处理方案影响,跨度较大,只比报价意义不大,更适合按产能和回收期来评估。引入真空浸漆设备后人工成本怎么变,也要结合班次安排和产品结构一起算。
五、浸漆设备选型:五个核对点
1. 看产品。 定子、变压器线圈、电感的结构不同,对罐体尺寸、真空度和加压能力的要求也不同,先确定最大工件尺寸和单罐装载量。
2. 看批量。 同规格产品连续排产、日产稳定的,适合评估自动浸漆设备;多品种小批量或以试制为主的,可先看半自动方案。
3. 看绝缘要求。 客户对局放、耐压或可靠性有明确指标时,真空压力浸漆更值得纳入评估。
4. 看配置。 重点核对真空泵能力、储漆罐与回漆系统、控制系统、安全联锁和废气处理方案。
5. 看服务。 工艺调试支持、售后响应、同类产品的应用案例都值得关注。建议让厂家用你的样件做试浸漆,再对比检测结果,不要只看资料。
常见问题
Q1:自动浸漆设备和手动浸漆的主要区别是什么? 区别在于工艺参数能不能被设定、记录和重复。手动浸漆依赖操作经验,自动浸漆设备按程序运行,批次之间更容易一致,数据也能留档。
Q2:真空浸漆的质量比普通浸漆好吗? 在排气和填充方面,真空浸漆有明显的原理优势,但最终效果还要看漆料黏度、真空度、保压时间和固化工艺。参数设置不当,一样会出现填充不足。
Q3:小批量生产有必要上自动浸漆设备吗? 产量小、品种多、绝缘要求一般的,手动或半自动更合适。可以先用第四部分的公式算一遍回收期,再决定。
Q4:全自动真空浸漆设备的价格由什么决定? 主要是罐体容积、真空系统、储漆与回漆系统、控制系统、安全配置和废气处理方案。具体价格需要提供工件规格和产能,向厂家索取方案报价。
Q5:真空浸漆后怎么检测绝缘质量? 常用的有绝缘电阻测试、耐压试验、局部放电检测(视产品要求),以及对样件切片观察漆液填充情况。具体项目按产品标准和客户要求确定。
结语
手动浸漆和自动浸漆设备没有高低之分,要看产量、绝缘要求和成本结构是否匹配。简单概括:日产稳定、规格集中、客户有局放或可追溯要求的,优先评估自动真空方案;以试制和小批量为主的,保留手动或半自动更灵活。无论选哪种,都建议先用自家工件做试验、算清回收期,再确定方案。
如果想进一步了解真空含浸和浸漆设备的配置,可以到星达真空官网查看资料,也可以带着工件和工艺要求,沟通试浸方案。
参考来源
《2025 年城镇单位就业人员年平均工资情况》,2026-05-15 发布,https://www.stats.gov.cn/xxgk/sjfb/zxfb2020/202605/t20260515_1963707.html(访问日期:2026-10-09)
GB/T 11021-2014《电气绝缘 耐热性和表示方法》(等同采用 IEC 60085:2007)
GB 37822-2019《挥发性有机物无组织排放控制标准》